 English
 Español
 Deutsch
 русский
Выбор между литьем под давлением с горячей и холодной камерой не должен зависеть от наличия или привычки оборудования. В первую очередь это зависит от материала, затем от размера детали, объема производства и требований к допускам. Короче говоря, литье под давлением в горячей камере лучше всего подходит для цинка и других сплавов с низкой температурой плавления, тогда как литье под давлением в холодной камере является стандартным методом для алюминия и других сплавов с высокой температурой плавления. В следующем обзоре объясняется, чем отличаются эти два процесса и почему решение имеет значение, прежде чем приступать к использованию инструментов.
Что такое литье под давлением с горячей камерой?
При литье под давлением с горячей камерой используется встроенная печь, которая поддерживает расплавленный металл внутри машины. Механизм «гусиная шея», погруженный в ванну расплава, направляет металл в дробовую камеру, а плунжер продавливает его в закрытую матрицу. Поскольку металл никогда не покидает машину между плавкой и впрыском, цикл выполняется быстро и эффективно.
Этот процесс естественным образом подходит для цинка, олова, свинца и некоторых магниевых сплавов. Их низкие температуры плавления защищают стальную гильзу и плунжер от чрезмерного износа. В результате литье под давлением с горячей камерой позволяет получать мелкие детальные детали с превосходным качеством поверхности, хорошей размерной стабильностью и высокой производительностью. Типичная продукция включает замки, соединители, пряжки ремней и небольшие корпуса.
Основное ограничение — совместимость сплавов. Если алюминий или другой тугоплавкий сплав заливается в машину с горячей камерой, расплавленный металл атакует стальные компоненты, которые постоянно находятся под водой. Оснастка быстро приходит в негодность и страдает качество литья. По этой причине процесс в горячей камере не является практичным способом для большинства алюминиевых конструкционных деталей.
Что такое литье под давлением в холодной камере?
Литье под давлением с холодной камерой разделяет этапы плавления и впрыска. Сплав плавится в печи вне машины, а затем отмеряется в гильзу с помощью ковша или роботизированной руки. Поршень выталкивает металл из гильзы дроби в матрицу под высоким давлением.
Поскольку детали машины не находятся постоянно в расплавленном металле, машины с холодной камерой могут работать со сплавами, которые плавятся при гораздо более высоких температурах. Алюминий является наиболее распространенным материалом, за ним следуют сплавы магния, латуни и меди. Это делает процесс подходящим для компонентов, которым требуется высокая прочность, термостойкость и меньший вес.
Компромисс — более длинный цикл. Металл необходимо переносить в гильзу для дроби при каждом выстреле, при этом часть тепла теряется во время передачи. Оператору также приходится тщательно контролировать температуру заливки и параметры выстрела. Для алюминиевых деталей эти затраты приемлемы, поскольку холодная камера является единственным стабильным способом производства алюминиевых отливок под высоким давлением.
Горячая камера и холодная камера: ключевые различия
Сопоставление этих двух процессов рядом проясняет их влияние на конструкцию детали и стоимость. В таблице ниже сравниваются наиболее важные моменты.
| Параметр | Горячая камера | Холодная камера |
|---|---|---|
| Место плавления | Внутри машины | Отдельная печь |
| Совместимые сплавы | Цинк, олово, свинец, немного магния | Алюминий, магний, латунь, медь |
| Время цикла | Короткий; металл всегда готов | дольше; металл переносится перед каждым выстрелом |
| Размер детали | Лучше всего подходит для мелких и средних деталей. | От маленького до большого, включая структурные части |
| Толщина стенки | Возможны тонкие и сложные стены | Может производить тонкие и толстые срезы под высоким давлением. |
| Умереть жизнь | Более продолжительное время из-за более низкой температуры плавления | Короче, потому что жаропрочные сплавы создают нагрузку на матрицу. |
| Чистота поверхности | Отлично | Хорошо; может потребоваться вторичная отделка |
| Типичные применения | Замки, разъемы, ручки, небольшие корпуса | Автомобильная промышленность, электромобили, связь, освещение, промышленные шкафы |
Выбор не в том, какая машина лучше в абсолютном выражении. Речь идет о согласовании процесса со сплавом и функциональными требованиями компонента.
Инструменты, время цикла и соображения стоимости
Стоимость оснастки зависит от процесса и сплава. Машины с горячей камерой, как правило, дешевле в эксплуатации для сплавов с низкой температурой плавления, поскольку матрица остается более холодной, а система работает автоматически на высокой скорости. Машины с холодной камерой включают внешнюю печь, разливочный ковш или робот и более высокое давление впрыска, поэтому комплект оборудования и затраты на техническое обслуживание выше. Кроме того, матрица работает тяжелее при литье в холодной камере, поскольку алюминий поступает в полость при температуре около 660 градусов по Цельсию или выше и охлаждается внутри полости неравномерно.
Время цикла зависит не только от кастинга. При холоднокамерном производстве каждый цикл включает в себя время, необходимое для переноса расплава из печи в дробовую гильзу. Этот дополнительный шаг делает машину по своей сути медленнее, чем машина с горячей камерой. Однако для алюминиевых деталей более медленный цикл приемлем, поскольку не существует альтернативы, которая могла бы обеспечить такое же сочетание прочности, стабильности размеров и снижения веса.
Как выбрать правильный процесс
Начните процесс выбора со сплава. Если указанным материалом является алюминий, решение уже принято: необходимо литье под давлением в холодной камере. Если материалом является цинк или другой сплав с низкой температурой плавления, сравните объем производства, размер детали и требования к допускам.
- Подтвердите семейство сплава и его температуру плавления.
- Определите размер детали, толщину стенок и функциональные требования.
- Оцените годовой объем производства.
- Ознакомьтесь с требованиями к допускам и отделке поверхности.
- Сбалансируйте инвестиции в оснастку с себестоимостью единицы продукции и временем выполнения заказа.
Для небольших цинковых деталей с большими объемами производства литье под давлением с горячей камерой часто является наиболее экономичным вариантом. Для алюминиевых деталей, которые должны выдерживать тепло или вибрацию, единственным практичным способом является холодная камера. После того, как материал закреплен, выбор машины становится естественным.
Почему алюминиевые детали обычно требуют литья под давлением в холодной камере
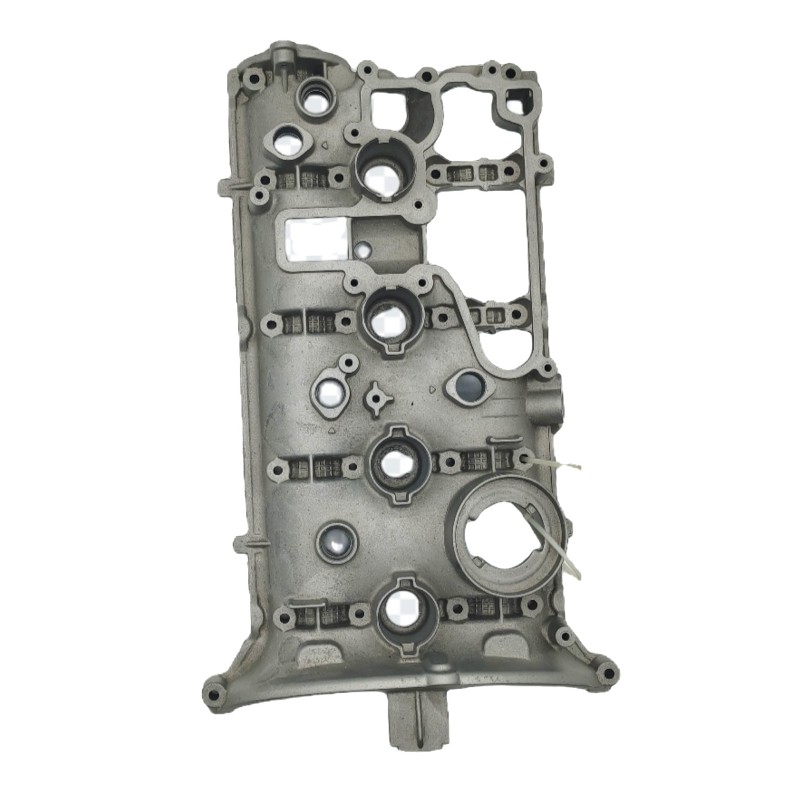
Алюминий является материалом по умолчанию, когда деталь должна сохранять вес, проводить тепло или выдерживать вибрацию. Машины с горячей камерой не могут обрабатывать этот материал, поскольку расплавленный алюминий будет воздействовать на стальные компоненты, находящиеся в постоянном контакте с расплавом. Вместо этого производители полагаются на литье под высоким давлением в холодной камере, а затем добавляют обработку на станках с ЧПУ и обработку поверхности.
В автомобильных приложениях алюминиевый масляный поддон, литье под давлением должен быть достаточно плотным, чтобы предотвратить утечки, и достаточно жестким, чтобы поддерживать принадлежности двигателя. Он производится на станке с холодной камерой, затем подвергается механической обработке и испытанию под давлением в соответствии со спецификациями сборки.
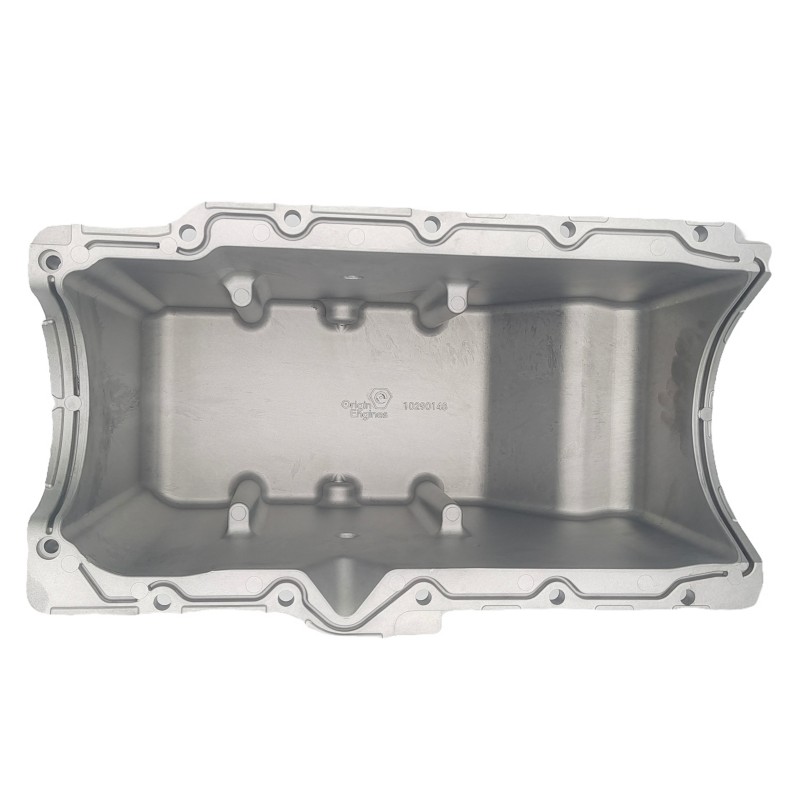 Литье под давлением масляного поддона из алюминиевого сплава на заказ, Поставщики, Фабрика - Ningbo Jinyao Mac Ningbo Jinyao Machinery Co., Ltd. является китайским поставщиком литья под давлением масляного поддона из алюминиевого сплава и лицевой панелью для литья под давлением масляного поддона из алюминиевого сплава ... Посмотреть продукт →
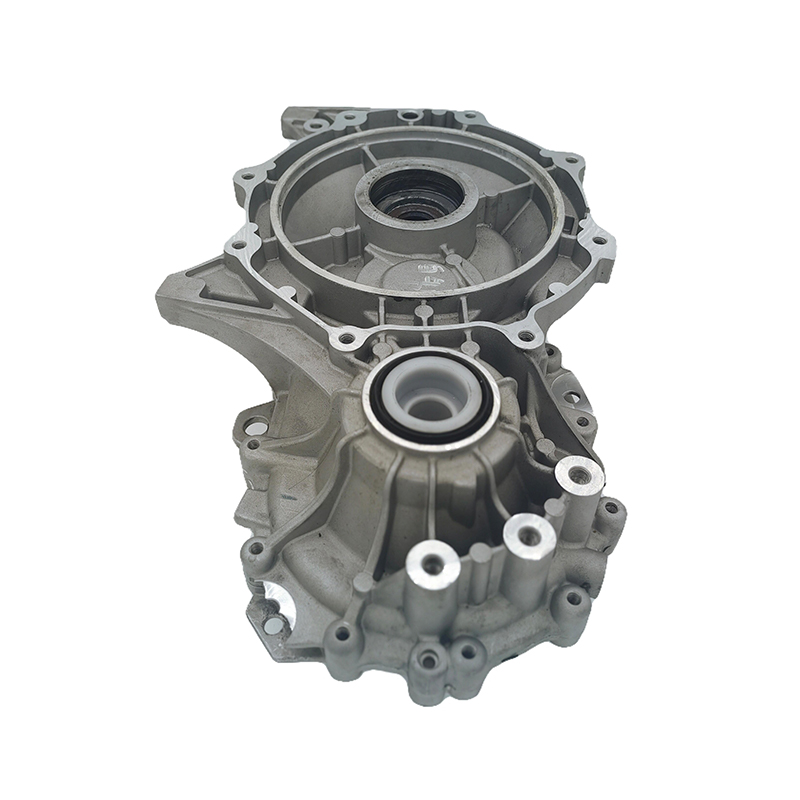
Та же логика применима и к электрифицированным силовым агрегатам. Ан алюминиевая система электропривода, литье под давлением защищает силовую электронику, одновременно снижая общий вес, но также должен сохранять тонкие стенки звукоизоляционными при высоком давлении впрыска.
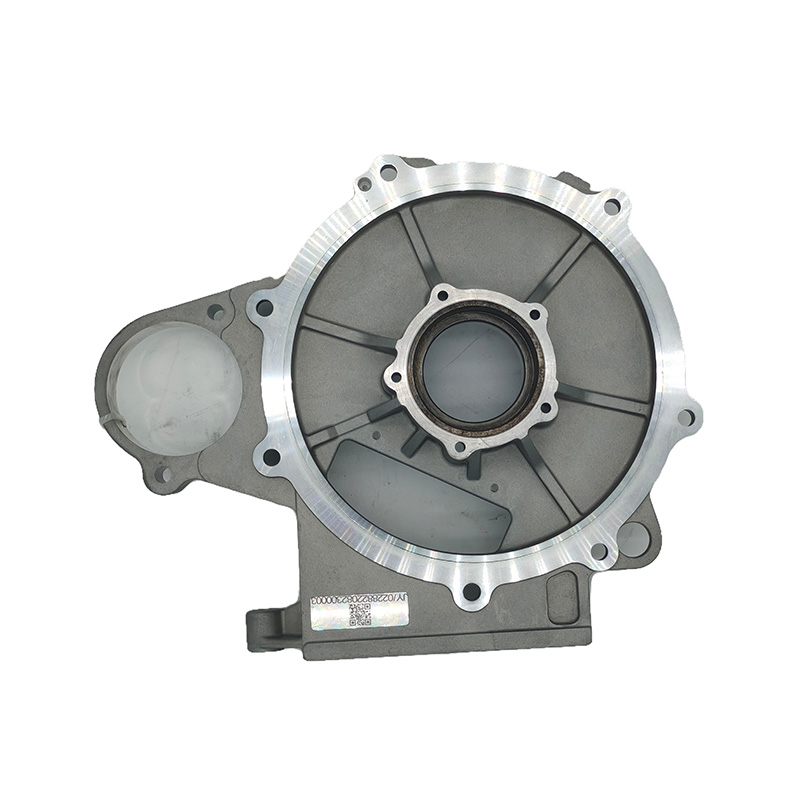 Изготовленная на заказ система электропривода из алюминиевого сплава, литье под давлением, Поставщики, Фабрика - Nin Ningbo Jinyao Machinery Co., Ltd. является китайским поставщиком системы электропривода из алюминиевого сплава для литья под давлением и электроприводом из алюминиевого сплава ... Посмотреть продукт →
В коммуникационной инфраструктуре Корпус базовой станции из алюминиевого сплава необходимы плоские поверхности и точные точки крепления. Литье в холодной камере с последующей обработкой на станке с ЧПУ является надежным способом изготовления этих корпусов.
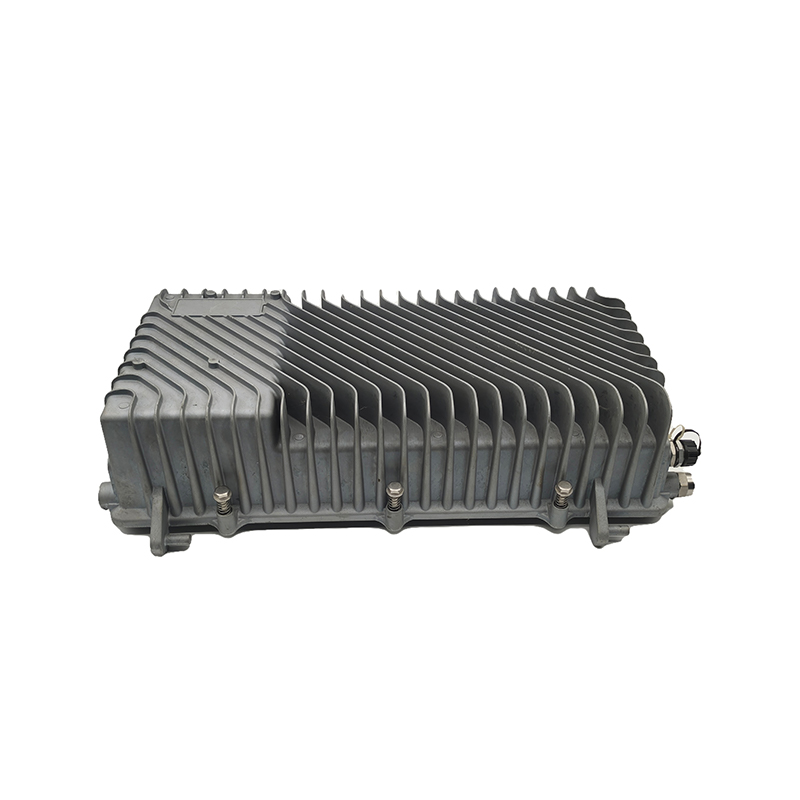 Изготовленный на заказ корпус базовой станции из алюминиевого сплава, литье под давлением, Поставщики, Фабрика - Нин Ningbo Jinyao Machinery Co., Ltd. является китайским поставщиком корпусов базовых станций из алюминиевого сплава для литья под давлением и базовых ста... Посмотреть продукт →
Что предоставить поставщику литья под давлением
Четкий запрос предложений дает поставщику информацию, необходимую для рекомендации правильного процесса и точного ценового предложения. Наиболее полезные входные данные включают в себя:
- Чертежи деталей с размерами, допусками и спецификациями материалов.
- Годовой объем и целевое время цикла.
- Стандарты качества или эксплуатационные испытания, применимые к детали.
- Объем поставки: необработанное литье, обработка на станке с ЧПУ, обработка поверхности или сборка.
Прежде чем будет вырезана производственная оснастка, можно проверить конструкцию отливкой прототипа или обработкой заготовки на станке с ЧПУ. Поставщик, обладающий возможностями как литья под давлением, так и механической обработки, может порекомендовать, где добавить углы уклона, радиусы и выступы, чтобы улучшить литейные качества без ослабления детали.
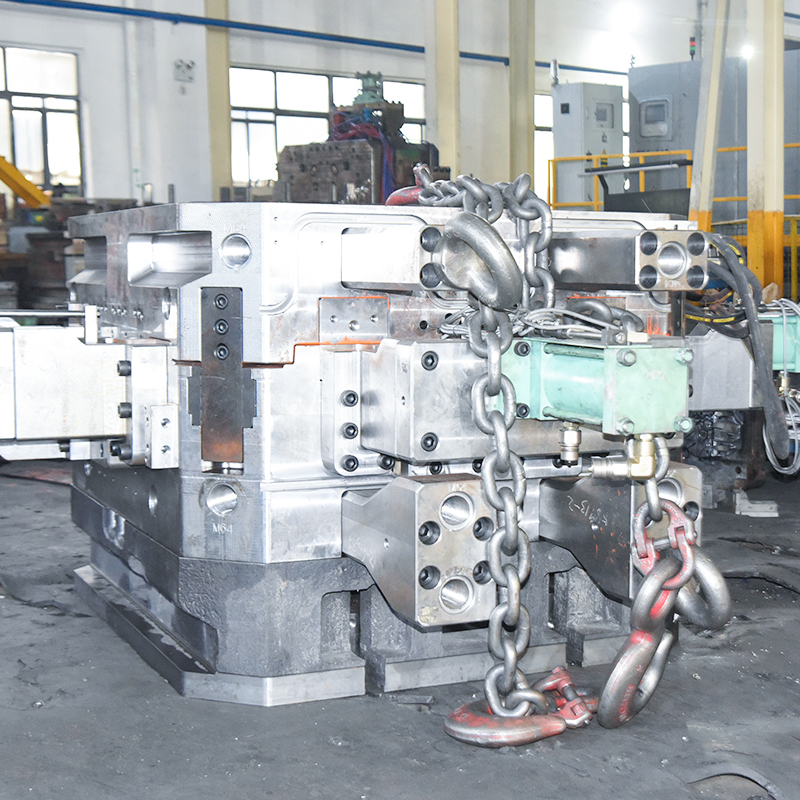
Опыт поставщика определяет разницу между проектом литья и готовой программой обработки деталей. Поставщик с изготовление пресс-форм на дому может связать конструкцию оснастки с выбранным процессом литья под давлением, что сокращает время выполнения заказа и предотвращает многие распространенные дефекты литья. Операции постобработки также заслуживают внимания; методы постобработки литых деталей объясните, почему обработка на станке с ЧПУ, удаление заусенцев и обработка поверхности относятся к тому же процессу планирования, что и сама отливка.
Выбор между литьем под давлением с горячей и холодной камерой не является вопросом популярности. Позвольте сплаву и функции компонента определять процесс, а затем выберите поставщика, который сможет обеспечить полный цикл от оснастки до окончательной обработки. Такой подход снижает риск, затраты и время от первого изделия до полного производства.

 Корпус 1, здание 1, №226, дорога Тяньтайшань, улица Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
 +86-15967858563

