 English
 Español
 Deutsch
 русский
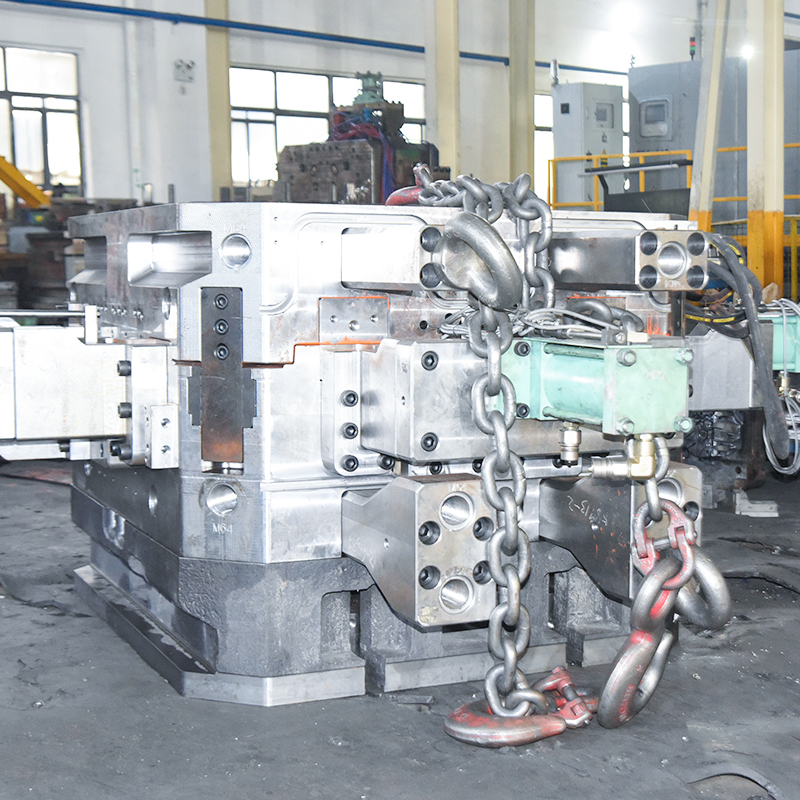
Выбор правильного форма для литья под давлением сводится к сопоставлению четырех факторов с вашими производственными требованиями: процесс литья (горячая камера или холодная камера), марка стали литейной формы, количество полостей и ожидаемый объем производства. . Формы с горячей камерой подходят для металлов с низкой температурой плавления, таких как цинк и магний, а формы с холодной камерой необходимы для алюминия, который плавится при температуре, которая может повредить погруженные компоненты горячей камеры. Выбор стали для пресс-формы зависит от объема производства. Инструментальная сталь Н13 обращается грубо От 100 000 до 150 000 выстрелов для стандартного производства алюминия, в то время как стали премиум-класса могут значительно продлить срок службы при больших объемах производства. Правильное определение типа процесса и марки стали предотвращает две самые дорогостоящие ошибки при литье под давлением: выбор формы, несовместимой с вашим металлом, или формы, которая изнашивается задолго до завершения производственного цикла.
Горячая камера против холодной камеры: первое решение
Этот выбор почти полностью зависит от металла, который вы отливаете, поскольку это вопрос совместимости оборудования, а не предпочтений.
| Фактор | Горячая камера | Холодная камера |
|---|---|---|
| Совместимые металлы | Цинк, магний, свинец | Алюминий, латунь, медные сплавы |
| Скорость цикла | Быстрее (обычно 15–20 секунд) | Медленнее (обычно 30–60 секунд) |
| Метод плавления | Металл плавится в погружной печи | Металл плавится отдельно, заливается в ковш. |
| Типичный размер детали | Малый и средний | От маленького до большого |
Попытка пропустить алюминий через оборудование с горячей камерой не является жизнеспособной заменой — температура плавления алюминия достаточно высока, чтобы вызвать коррозию погружной гибкой шейки и компонентов насоса, на которых работают машины с горячей камерой, поэтому холодная камера является стандартом для алюминия независимо от объема производства.
Марки литейной стали и срок их производства
Марка стали пресс-формы напрямую зависит от того, сколько раз (отдельных циклов литья) может произвести пресс-форма, прежде чем износ полости, термопроверка или растрескивание потребуют ремонта или замены.
| Марка стали | Типичный срок службы (алюминий) | Лучше всего подходит для |
|---|---|---|
| H13 | 100 000–150 000 выстрелов | Стандартные производственные циклы, наиболее распространенный выбор |
| 8407 (премиум H13) | 150 000–250 000 выстрелов | Крупносерийное производство, сложная геометрия |
| ДИЕВАР / высокопроизводительные сплавы | 250 000 выстрелов | Очень объемные автомобильные и конструкционные детали |
| P20 (более мягкая сталь) | 10 000–50 000 выстрелов | Только прототип или мелкосерийное производство |
Соответствие инвестиций в пресс-формы объему производства
Поскольку стоимость пресс-формы значительно зависит от марки стали и качества сборки, имеет смысл определить размер инвестиций в соответствии с ожидаемым общим объемом производства, а не выбирать по умолчанию вариант с самыми высокими характеристиками.
- Оцените общий объем деталей со сроком службы в течение ожидаемого производственного цикла продукта, а не только количество первого заказа.
- Для пробегов под 50 000 деталей Обычно достаточно стандартной формы H13, и она более экономична, чем сплавы премиум-класса.
- Для крупносерийных тиражей автомобильной или потребительской продукции, превышающих 500 000 деталей В течение всего срока службы пресс-формы инвестиции в высококачественную сталь и дополнительное охлаждение полости обычно окупаются за счет сокращения времени простоя и доработок.
- Учитывайте плановые интервалы технического обслуживания — большинство форм требуют незначительной полировки полостей или ремонта вокруг 50 000–75 000 выстрелов маркируют независимо от марки стали.
Количество полостей: пресс-формы с одной и несколькими полостями
- Одногнездные формы — более низкие первоначальные затраты на оснастку, более простая модификация во время итерации проектирования и стандартный выбор для прототипирования или мелкосерийного производства.
- Многогнездные формы (2, 4, 8) — более высокие первоначальные затраты, но пропорционально более низкие затраты на деталь при больших объемах, поскольку за один цикл производства производится несколько деталей.
Приблизительно можно сказать, что пресс-форма с 4 полостями обычно окупает дополнительные затраты на оснастку по сравнению с пресс-формой с одной полостью, как только объем производства примерно превышает от 75 000 до 100 000 общее количество деталей, хотя этот порог меняется в зависимости от сложности и размера детали.
Факторы проектирования, влияющие на выбор пресс-формы
Толщина стенки и сложность детали
Более тонкая и сложная геометрия деталей увеличивает риск преждевременного износа полостей и требует более тщательной конструкции литников и направляющих, что может подтолкнуть проект к использованию стали более высокого качества даже при умеренных объемах производства.
Конструкция охлаждающего канала
Хорошо спроектированные конформные или оптимизированные каналы охлаждения сокращают время цикла и термическую нагрузку на форму, напрямую продлевая срок службы формы независимо от выбранной марки базовой стали.
Распространенные ошибки при выборе формы для литья под давлением
- Выбор процесса с холодной камерой для цинка или процесса с горячей камерой для алюминия приводит к несоответствию оборудования и задержкам производства.
- Выбор стали более низкого качества для экономии первоначальных затрат на проект, который в дальнейшем масштабируется значительно выше первоначальной оценки объема.
- Отказ от конструкции канала охлаждения в пользу только геометрии полости, что приводит к увеличению времени цикла и сокращению срока службы пресс-формы.
- Принятие решения о создании многоместной пресс-формы до завершения итерации проекта приводит к тому, что последующие изменения конструкции становятся гораздо более дорогими для реализации.
Выбор правильного die casting mould starts with matching the process type — hot chamber or cold chamber — to your specific metal, since this isn't a flexible choice. From there, select a mould steel grade sized to your total expected production volume (H13 for standard runs, premium alloys for high-volume automotive work), and weigh single- versus multi-cavity tooling based on where your per-part cost savings actually justify the added upfront investment. Getting these fundamentals right prevents the costly mistakes of equipment incompatibility or a mould that fails well before your production run is finished.

 Корпус 1, здание 1, №226, дорога Тяньтайшань, улица Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
 +86-15967858563

