 English
 Español
 Deutsch
 русский
Каждая алюминиевая деталь, выходящая из машины для литья под высоким давлением, несет в себе отпечаток одной детали: штампа для литья под давлением. Он выглядит как два тяжелых стальных блока, но внутри него находится полная миниатюрная система направляющих, переливов, линий охлаждения, выталкивающих штифтов и направляющих, подогнанных друг к другу с точностью до сотых долей миллиметра. Замените штамп, и тот же станок будет производить масляный поддон, корпус базовой станции или деталь конструкции электросамоката.
В этом руководстве рассматривается весь предмет с точки зрения мастерской: что такое штамп на самом деле, какие компоненты находятся внутри него, чем различаются основные типы, как конструкция переходит от чертежа к рабочему инструменту, какие марки стали выдерживают лучше всего, почему штампы выходят из строя и что поддерживает работоспособность штампа в течение длительного производственного цикла.
Что такое литье под давлением?
Матрица для литья под давлением — это металлический инструмент многоразового использования, обычно изготовленный из двух или более блоков термообработанной стали, который закрывается, образуя полость, соответствующую готовой детали. Расплавленный металл под давлением заталкивается в эту полость и удерживается там, пока он затвердевает, а затем матрица открывается и отливка выбрасывается. Одна и та же полость может повторять этот цикл многие тысячи раз.
Что отличает матрицу от других инструментов для литья, так это давление и скорость. При литье под высоким давлением расплавленный алюминий попадает в полость за долю секунды, в то время как машина сжимает две половинки вместе с очень большой силой закрытия. Это создает несколько жестких ограничений:
- Инструмент должен быть достаточно жестким, чтобы противостоять многократному усилию зажима и ударам поступающего металла.
- Полость заполняется за миллисекунды, поэтому воздуху, уже находящемуся в ней, в тот же момент должно быть куда выйти.
- Температуру матрицы необходимо контролировать осторожно, поскольку матрица, которая работает слишком жарко или слишком холодно, удивительно быстро выходит за пределы допуска.
- Линия разъема должна плотно прилегать, иначе под давлением металл вылетает по краям.
Эти четыре ограничения объясняют почти каждое проектное решение, описанное в оставшейся части этой статьи.
В одной строке: штамп для литья под давлением — это формообразователь, теплообменник, воздухоотводчик, механизм выброса и сосуд под давлением, все встроено в два стальных блока.
Также стоит сказать, чем не является кубик. Это не навсегда. Линия разъема изнашивается, в зоне затвора образуются термоконтрольные трещины, штифты выталкивателей изгибаются, направляющие заедают. Срок службы матрицы измеряется в выстрелах, что означает полные циклы зажима и извлечения, а план технического обслуживания имеет такое же значение, как и первоначальная конструкция.
Что находится внутри литья под давлением
Игральную кость обычно описывают как отдельный объект, но на самом деле это набор подсистем. У каждого своя работа, и каждый может быть причиной того, что какая-то часть выходит не так.
Вставки для полостей и сердечников
Это два стальных блока, зазор между которыми становится самой деталью: полость образует внешнюю поверхность, сердцевина — внутреннюю. Обычно они изготавливаются в виде сменных вставок, а не врезаются непосредственно в основание матрицы, поскольку они подвергаются наибольшему износу и иногда их необходимо заменять при изменении конструкции.
Система направляющих и ворот
Литник, направляющие и ворота образуют путь, по которому металл достигает полости. Их расположение, поперечное сечение и угол определяют, будет ли металл плавно заполнять полость или же вырвется и задержит воздух у дальней стены. На практике ворота — это часть игральной кости, которая чаще всего модифицируется.
Перелив и вентиляция
Переливные колодцы расположены в дальнем конце полости и улавливают первый, самый грязный металл и любые захваченные оксиды. Тонкие вентиляционные каналы рядом с ними пропускают воздух, не пропуская металл.
Охлаждение и термоконтроль
Просверленные или механически обработанные водопроводы проходят через полость и вставки сердечника для отвода тепла из стали после каждого выстрела. Хорошо расположенные линии поддерживают равномерную температуру матрицы; плохо расположенные линии оставляют горячие точки, которые вызывают усадочную пористость и пайку.
Система выброса
Выбрасывающие штифты, гильзы, пластины и возвратные пружины выталкивают отливку из сердечника. Баланс здесь имеет такое же значение, как и сила. Штифты, сгруппированные в одной небольшой области, будут деформировать деталь, прежде чем освободить ее.
Основание, направляющие и слайды
Основание матрицы скрепляет все вместе и несет на себе основную зажимную нагрузку. Направляющие штифты и втулки удерживают две половинки на одном уровне, а направляющие и подъемники освобождают подрезы. Ползуны — это компоненты, которые чаще всего заклинивают, если пренебрегать смазкой.
Типы штампов для литья под давлением
Штампы обычно классифицируются по количеству полостей, которые они содержат, и на каком этапе производства они обслуживаются. Выбор зависит от размера детали, годового объема и того, насколько клиент может допустить разницу между деталями.
Матрица с одной полостью
Одна отливка за цикл. Правильный ответ, когда деталь большая, объем умеренный или требования к качеству настолько жесткие, что различия между полостями неприемлемы.
Многополосная матрица
Две и более одинаковые полости внутри одного основания. Стоимость единицы продукции снижается, но баланс заполнения становится сложнее, и для каждой полости требуется отдельная вентиляция, рассматриваемая отдельно.
Единичная матрица
Вставки для полостей монтируются в стандартную раму, поэтому разные детали могут иметь одно и то же основание. Распространенная схема, когда объем заказа небольшой, а варианты продукта часто меняются.
Комбинированная матрица
Несколько разных полостей на одной базе, производящие более одной детали за цикл. Полезно для левостороннего и правостороннего исполнения или для пары компонентов, которые всегда собираются вместе.
Прототип штампа
Строится быстро, часто из более мягкой стали или упрощенной конструкции, чтобы проверить форму и посадку. Жизнь ограничена, но она производит настоящие отливки до того, как конструкция застынет.
Производственная матрица
Полностью спроектированный инструмент: правильная сталь, полное охлаждение, сбалансированный выброс, сменные вставки и конструкция, рассчитанная на десятки тысяч выстрелов и более.
От рисования к бегущему кубику: последовательность, которая работает
Большинство проблем с кубиком можно связать с решением, принятым на первых двух шагах ниже. Порядок имеет такое же значение, как и отдельные задачи.
1. Обзор чертежей и проверка осуществимости.
Прежде всего, определите сплав, годовой объем, критические допуски и то, что на самом деле делает деталь. Некоторые требования, отмеченные на чертеже, могут быть выполнены в виде отливки, и их не нужно переносить на механическую обработку.
2. Стратегия линии разъема
Решение, из которого вытекает все остальное, зависит от того, где выпадет кубик. Он определяет, как деталь освобождается, куда направляются направляющие, какие поверхности видны и куда разрешен вход воротам.
3. Расположение желобов, ворот и вентиляционных отверстий
Здесь определяются положение ворот, секция желоба, размещение перелива и вентиляционные каналы. Площадь ворот и скорость металла следует рассчитывать исходя из толщины стенки, а не выбирать по привычке.
4. Моделирование заполнения
Моделирование показывает, где будет задерживаться воздух, где металл будет остывать и где появится усадка, и все это еще до резки стали. Его следует использовать для изменения дизайна, а не для его последующего объяснения.
5. Детальный 3D-дизайн штампа.
Завершены конструкция, направляющие, компоновка эжектора, контуры охлаждения и все подгонки. Исправления на этом этапе стоят часов; те же исправления после механической обработки стоили недель.
6. Закупка стали и черновая обработка.
Полости и сердцевинные блоки подвергаются черновой обработке с оставлением припуска на чистовую обработку. Отслеживаемость партии стали имеет такое же значение, как и сама марка.
7. Термическая обработка и отделка.
Закалка и отпуск устанавливают окончательный баланс твердости и ударной вязкости. Финишное фрезерование, шлифование, резка проволокой и электроэрозионная обработка позволяют получить окончательную геометрию. Штамповка с плохим контролем термообработки может треснуть еще до начала работы.
8. Проба, исправление и утверждение
Матрица помещается на станок, первые образцы измеряются, ворота и вентиляционные отверстия регулируются, а небольшая производственная партия подтверждает, что инструмент выдерживает, даже если он горячий.
Штамповка, решение о которой было небрежно принято на втором этапе, все равно будет стоить денег на ремонт три года спустя. Если одному шагу нужно уделить дополнительное время, так и должно быть.
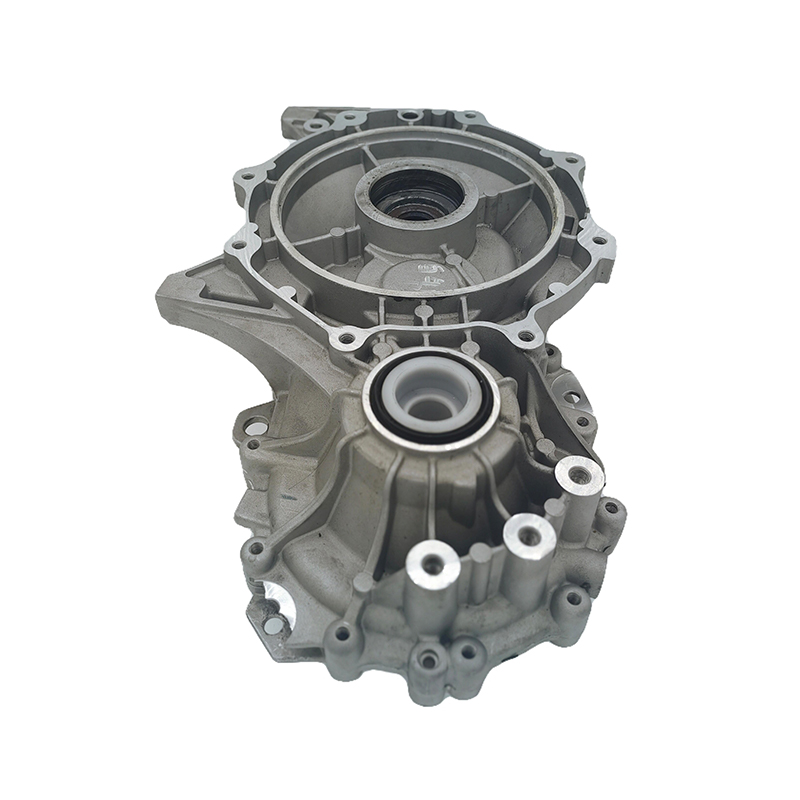
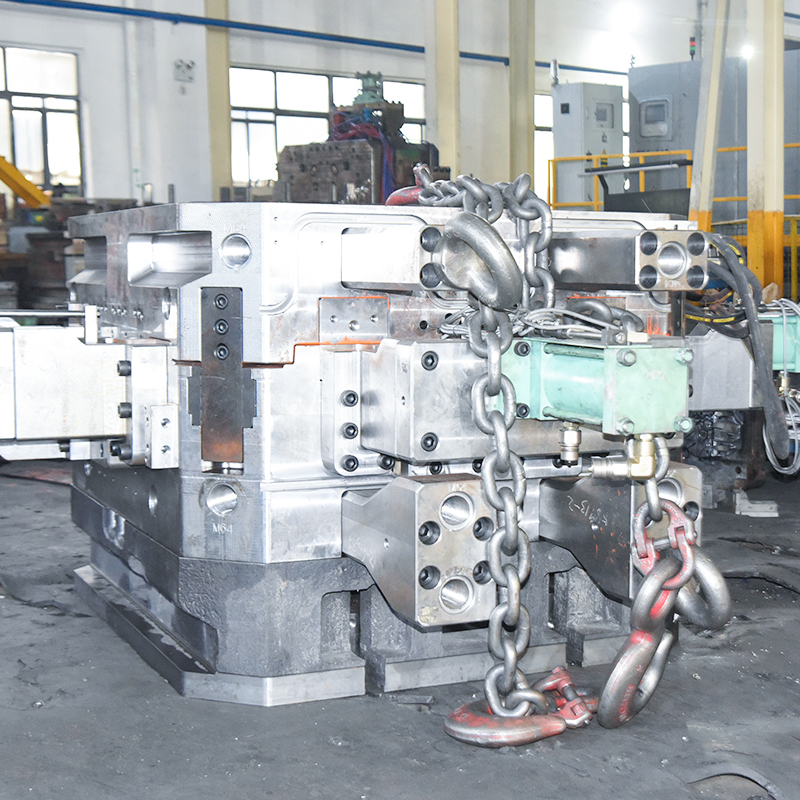 Производство пресс-форм для литья под высоким давлением из алюминиевого сплава Услуги по точному проектированию штампов и производству сложных высокоточных алюминиевых деталей с использованием обработки на станках с ЧПУ и строгого контроля размеров для массового производства. Посмотреть продукт →
Детали конструкции, которые решают, будет ли работать матрица
Одни и те же правила геометрии встречаются почти в каждом обзоре штампа. Они просты, и их чаще всего пропускают, когда проект находится под давлением графика.
Материалы штампов, покрытия и срок службы
Почти все матрицы для литья под давлением алюминия изготавливаются из инструментальной стали для горячей обработки. Выбранная марка определяет потолок того, как матрица ведет себя при рабочей температуре, а термообработка решает, будет ли фактически достигнут этот потолок.
| Марка стали | Типичная твердость (HRC) | Термостойкость | Где это подходит |
|---|---|---|---|
| 1,2343 (Н11) | с 43 до 47 | Средний | Сложные матрицы со множеством ползунов и глубокими полостями. |
| 1,2344 (Н13) | от 44 до 48 | Средний to high | Штампы общего назначения |
| 1.2367 | с 46 до 50 | Высокий | Толстостенные детали, инструменты для работы в горячем состоянии и долговечные инструменты. |
Относительная термостойкость с первого взгляда
Столбцы выше представляют собой упрощенную иллюстрацию того, как три класса оцениваются друг против друга по прочности в горячем состоянии. Это не измеренные тестовые данные, и реальные различия проявляются в основном при длительно высокой температуре кристалла.
Твердость – не единственная переменная. Газовое или плазменное азотирование создает тонкий твердый слой на поверхности полости и часто заметно продлевает срок службы области затвора. Покрытия, разработанные для литья алюминия под давлением, уменьшают склонность расплавленного металла прилипать к стали. Обе обработки зависят от чистой стали и правильно подготовленной поверхности; слишком толстый слой нитрида рассыплется, и ущерб будет хуже, чем бездействие.
При литье алюминия под давлением срок службы штампа обычно измеряется в единицах. Хорошо обслуживаемый инструмент H13, работающий при контролируемой температуре сплава, может достигать шестизначных показателей; инструмент с термопроверкой, искривленной линией разъема или заблокированными каналами охлаждения выходит из строя быстро, а не постепенно. Практика термообработки и чистота стали продолжают улучшаться, а недавний прогресс в разработке и технологии изготовления форм для литья под высоким давлением во многом направлен на устранение разрыва между теоретическим показателем срока службы и тем, что на самом деле обеспечивает инструмент.
Один процесс, множество продуктов: как штамп следует за применением
Штамп всегда строится вокруг определенной детали, но логика конструкции меняется в зависимости от применения. Физика остается прежней; приоритеты меняются.
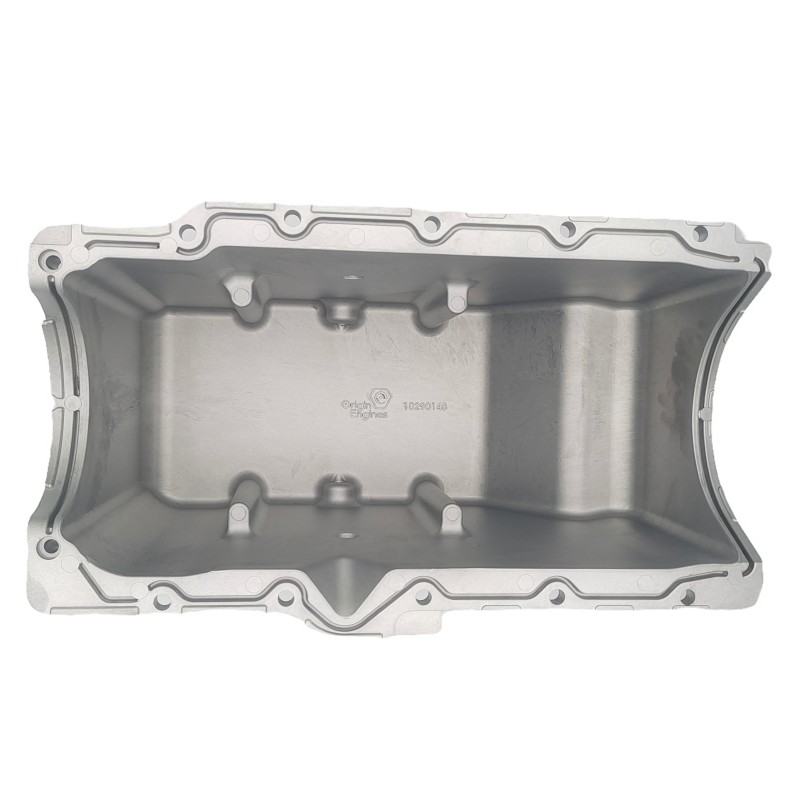
Детали автомобильной трансмиссии, как правило, имеют толстостенные и несущие нагрузки. Масляные поддоны, кронштейны крепления двигателя, корпуса трансмиссии и компоненты рулевого управления — все это требует щедрой подачи и тщательного охлаждения в тяжелых секциях. Ворота должны быть расположены так, чтобы затвердевание происходило в правильном направлении и чтобы последний замерзший металл не находился там, где требуется плотность и герметичность.
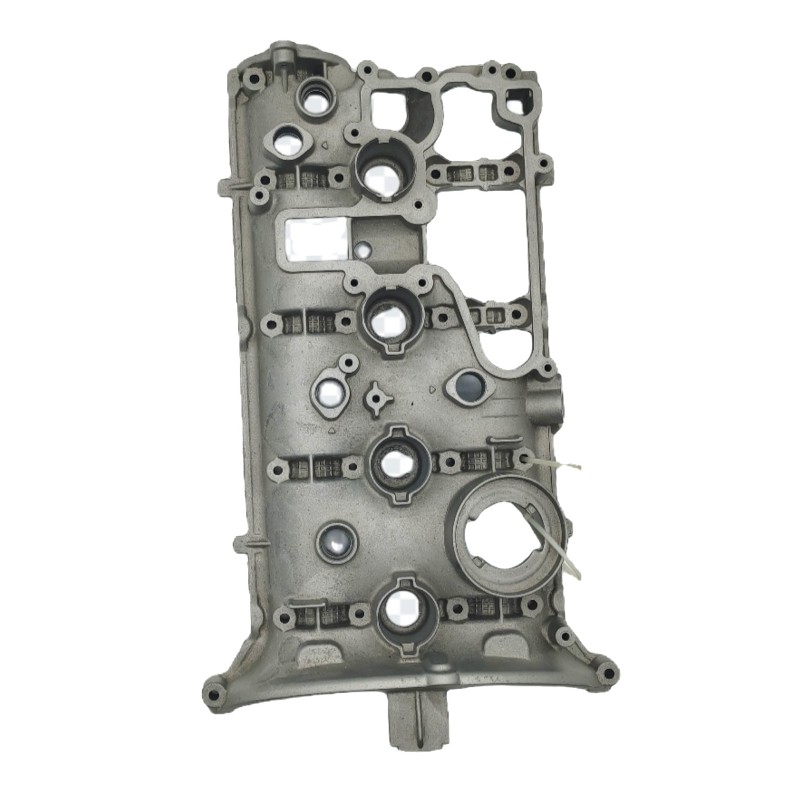
 Литье под давлением системы электропривода из алюминиевого сплава Для систем электропривода новых энергетических транспортных средств эти литые алюминиевые корпуса и кожухи обеспечивают легкую конструкцию, рассеивание тепла и устойчивость к коррозии. Посмотреть продукт →
Жилье связи и инфраструктуры находится на другом конце шкалы. Корпуса базовых станций, корпуса радаров и корпуса передатчиков сигналов обычно имеют тонкие стенки, требовательны к размерам и часто нуждаются в уплотнительных поверхностях и чистом внешнем виде. Эти матрицы часто меньше по размеру, но потребность в вентиляции выше, поскольку для заполнения тонких стенок требуется скорость, а более высокая скорость задерживает больше воздуха.
 Высокий Pressure Die Cast Aluminum Radar Housing Components Литые компоненты корпусов радаров для систем связи, обеспечивающие высокую прочность, рассеивание тепла и коррозионную стойкость при прецизионном производстве и индивидуальной обработке поверхности. Посмотреть продукт →
Между корпусами освещения, корпусами редукторов инженерного оборудования, конструкциями электросамокатов, деталями фотоэлектрических инверторов и мебельной фурнитурой. Каждый из них требует от инструмента что-то свое, но все они решаются с помощью одних и тех же трех вопросов: ввести металл в правильном направлении и с правильной скоростью, дать воздуху выйти и отвести тепло от того места, где оно причиняет вред.
Распространенные дефекты литья и какое отношение к ним имеет штамп
Когда отливка не проходит проверку, разговор часто сначала переходит к настройкам машины. Во многих случаях основная причина кроется в инструменте. Это дефекты, которые чаще всего связаны с решением штампа.
Газовая пористость
Появляется, когда вентиляционные отверстия расположены не в том месте или затвор стреляет металлом прямо в стену полости, поэтому воздух попадает в деталь, а не выходит наружу. Исправление обычно начинается с направления ворот и положения перелива, а не с замедления машины.
Усадочная пористость
Получается из толстых сечений, не получающих достаточного количества исходного металла, или от местного перегрева при затвердевании. Ворота, которые замерзают слишком рано, в сочетании с отсутствием охлаждения в толстой стене — это классическая комбинация.
Холодное закрытие
Два металлических фронта встречаются после того, как они уже остыли и не смогли расплавиться. Причинами могут быть низкая температура матрицы, недостаточная скорость заполнения или секция литника, которая слишком тонка для стенки, которую она должна заполнить.
Пайка и следы перетаскивания
Локальный перегрев, недостаточная тяга или изношенная обработка поверхности позволят алюминию привариться к стали. Как только начинается перетаскивание, оно ускоряется, поскольку поврежденная поверхность притягивает больше металла.
Горячее растрескивание
Малый радиус или несбалансированный выброс могут привести к разрыву отливки, пока она еще горячая и слабая. Этот тип отказа почти всегда является проблемой конструкции, а не ошибкой оператора.
Вспышка
Выход металла на линии разъема указывает на изношенную поверхность разъема, недостаточную силу зажима или основание матрицы, которое прогибается под нагрузкой. Жесткая основа и ухоженная линия пробора предотвращают большую часть этого.
Искажение выброса
Слишком мало выталкивающих штифтов или штифтов, сосредоточенных в одной области, приведет к изгибу отливки на выходе. Коррекция заключается либо в большем количестве игл, либо в более поздней точке выброса в цикле.
Как сохранить кость в живых
Игральная кость редко выходит из строя внезапно. Его ухудшение происходит небольшими, измеримыми шагами, и от процедуры технического обслуживания зависит, будут ли эти шаги замечены на ранней стадии или обнаружены во время остановки производства.
- Осматривайте разделяющую поверхность каждую смену и очищайте ее от заусенцев и алюминиевого мусора. Одиночная стружка, застрявшая на линии разъема, может повредить поверхность, на которой она находится.
- Подтверждайте поток охлаждения и температуру в начале каждой смены. Заблокированная линия в течение месяца незаметно наносит больше ущерба, чем одна авария.
- Смазывайте затворы и выбрасывающие пластины при фиксированном количестве выстрелов, а не тогда, когда кто-то об этом вспомнит. Восстановление захваченного слайда обходится дорого.
- Запишите размеры в определенных контрольных точках и наблюдайте за тенденцией износа. Тенденции подскажут вам, когда следует вытащить кубик для проверки; одно измерение происходит редко.
- Запланируйте разборку: замените изношенные штифты выталкивателей, заправьте линию разъема, повторно нитридируйте места, где отошел поверхностный слой. Каждая раздевание — это шанс исправить что-то маленькое.
- Регистрируйте каждое изменение и количество выстрелов, при котором оно было сделано. Через несколько лет эта запись станет самым надежным справочником по дизайну, который у вас есть.
Выбор машины для литья под давлением
Цены на штампы легко сравнивать и гораздо труднее интерпретировать, поскольку две цены на одну и ту же деталь могут сильно различаться, и обе могут быть честными. Обычно их отличает то, сколько инженерных решений стоит за этими цифрами.
- Есть ли у поставщика собственный штамповочный цех? Если проектирование и обработка выполняются собственными силами, замена ворот или направляющих не требует внешнего графика.
- Вы получите отчет о моделировании заполнения, а не просто скриншот? Полезный отчет показывает время заполнения, распределение температуры и захват воздуха, а также изменения конструкции, полученные в результате этих результатов.
- Можно ли проследить происхождение и термическую обработку стали? Марка и кривая термообработки оказывают большее влияние на срок службы штампа, чем ожидает большинство покупателей.
- Как проводится испытание и какой объем исправлений включен в него? Кубок, покидающий магазин, — это только начало; первое испытание — это то, где действительно изготавливаются хорошие детали.
- Производитель тоже кастует? Поставщик, который владеет как штамповочным цехом, так и машинами для литья под давлением, может проверить инструмент в реальных производственных условиях вместо разового испытания.
- Что происходит с изнашиваемыми деталями позже? Наличие выталкивающих штифтов, скользящих вставок и вставок ворот определяет продолжительность остановки производства.
Запуск собственного производства пресс-форм для литья под давлением означает, что проектирование, обработка и испытания происходят под одной крышей, что сокращает цикл между обнаружением проблемы и ее устранением. В этом заключается практическая разница, которую приносит вертикально интегрированный поставщик, и она проявляется через годы после поставки, а не в самом предложении.
Часто задаваемые вопросы
Как долго служит алюминиевая кокиль, отлитая под давлением?
Хорошо обслуживаемая матрица H13, работающая при контролируемой температуре сплава, может выдержать от 100 000 до 200 000 выстрелов и более. Плохое охлаждение, частый перегрев или пренебрежение линией разъема могут существенно сократить эту цифру. Срок службы больше зависит от технического обслуживания и контроля процесса, чем только от марки стали.
Сколько времени занимает изготовление нового штампа?
Типичный производственный штамп занимает несколько недель от выпуска чертежа до первого испытания, включая проектирование, подготовку стали, черновую механическую обработку, термообработку, отделку и сборку. Простые инструменты с одной полостью движутся быстрее; крупные инструменты с несколькими суппортами и сложным охлаждением требуют больше времени. Стратегия раннего закрытия ворот — единственный лучший способ избежать задержки.
H13 лучше, чем 1,2343?
Они близкие родственники. Сплав 1.2343 немного более прочный, что делает его распространенным выбором для сложных штампов с множеством ползунов и тонких сечений. Марка 1.2344 сочетает в себе ударную вязкость и жаропрочность, поэтому ее используют в качестве стандарта общего назначения. Ни то, ни другое не просто лучше; соответствие детали – вот что имеет значение.
Можно ли заварить и повторно использовать поврежденную матрицу?
Да, но с осторожностью. Ремонтный сварной шов образует зону термического влияния, и эта зона часто становится отправной точкой для следующей трещины при термопроверке. Местный ремонт сваркой с последующим повторным азотированием при небольших повреждениях. Полостную вставку с обширными трещинами обычно заменяют, а не ремонтируют.
В чем разница между штампом-прототипом и серийным штампом?
Прототип штампа заранее проверяет форму и соответствие, часто имеет упрощенную конструкцию, одну полость и ограниченный срок службы. Производственная матрица оснащена полным охлаждением, сбалансированным выбросом и сменными вставками и рассчитана на надежную работу в течение десятков тысяч и более выстрелов.
Почему штампы для литья под давлением такие дорогие?
Потому что это инструменты, которые работают в горячем состоянии, при повторяющихся ударных нагрузках и высоком давлении. Сталь должна быть подвергнута термической обработке в соответствии с узкой спецификацией, каналы охлаждения должны быть просверлены глубоко в твердых блоках, а движущиеся компоненты должны быть отшлифованы с точными допусками. Большая часть затрат приходится на проектирование и обработку, которые никогда не видны в готовом инструменте.

 Корпус 1, здание 1, №226, дорога Тяньтайшань, улица Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
 +86-15967858563

