 English
 Español
 Deutsch
 русский
Если вы когда-либо стояли рядом с машиной для литья под давлением во время пробного запуска, вам знакомо это чувство: инструмент готов, параметры выглядят приемлемыми, но первые снимки говорят вам, был ли выбранный вами сплав правильным. Сплавы для литья под давлением не являются второстепенным вопросом в этом процессе. Они являются отправной точкой, которая определяет, как металл заполняет полость, как деталь ведет себя при охлаждении, насколько легко ее можно обрабатывать и отделывать и как долго прослужит форма.
В этом руководстве рассказывается о семействах сплавов, используемых при литье под высоким давлением, о том, в чем каждый из них хорош, и о том, как мы обычно помогаем клиентам сузить выбор до того, что можно использовать в производстве, а не только на бумаге.
Что на самом деле представляет собой сплав для литья под давлением
Сплав для литья под давлением представляет собой основной металл, чаще всего алюминий, цинк или магний, в сочетании с определенным количеством других элементов, поэтому он подходит для литья, а не для прокатки, ковки или экструзии. Например, чистый алюминий не является реалистичным материалом для литья под высоким давлением. Он недостаточно хорошо течет со скоростью, необходимой для процесса, и не обеспечивает постоянство размеров, необходимое для изготовления детали.
Почему легирующие элементы имеют значение
Кремний – это элемент, который придает алюминию литейные свойства. Он улучшает текучесть, уменьшает усадку и способствует чистому заполнению тонких стенок. Медь повышает прочность и твердость, особенно при повышенных температурах, но снижает пластичность и коррозионную стойкость. Магний увеличивает прочность и улучшает обрабатываемость, но делает расплав более чувствительным к окислению. Железо добавляют намеренно в небольших количествах, чтобы предотвратить приваривание расплавленного алюминия к стали штампа - дефект, известный как пайка; Однако слишком много железа образует хрупкие пластинки, которые ухудшают как пластичность, так и срок службы инструмента.
Литье под высоким давлением по-особому неумолимо. Металл вдавливается в полость за миллисекунды, а затем затвердевает под давлением. Сплав, который течет слегка вяло или прилипает к поверхности штампа, проявляется в виде холодного закрытия, неправильной работы, пористости или инструмента, который приходится вытаскивать для полировки гораздо чаще, чем планировалось. Вот почему выбор сплава и конструкция штампа должны рассматриваться вместе с первого разговора.
Обзор основных семейств сплавов для литья под давлением
Четыре семейства охватывают подавляющее большинство работ по литью под высоким давлением. Каждый из них имеет различный баланс литейных качеств, механических свойств, веса, коррозионного поведения и стоимости.
| Семейство сплавов | Типичные оценки | Что он делает хорошо | Где он борется | Типовые детали |
|---|---|---|---|---|
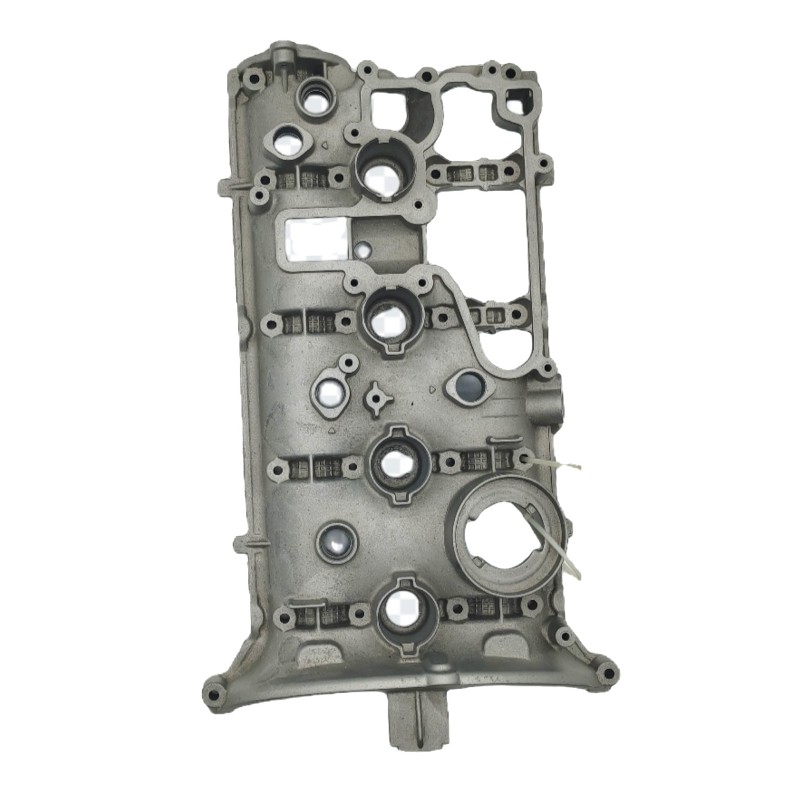
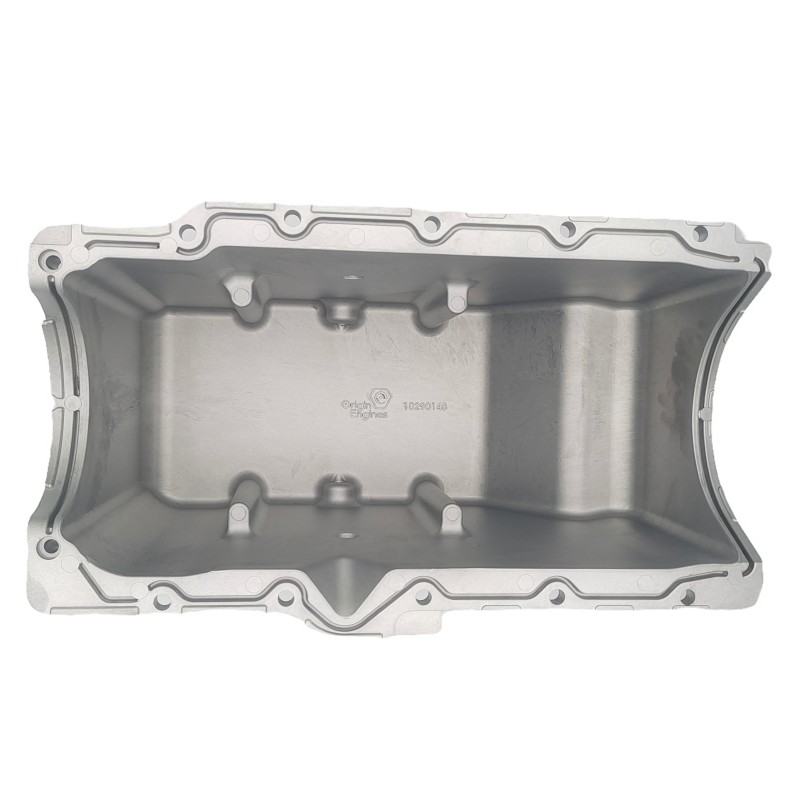
| Алюминий | А380, АЦП12, А383, А360, А413, Б390 | Лучший баланс прочности, веса и литейных качеств; отличная теплопроводность; обрабатывает сложные тонкие стены | Более низкая износостойкость, чем у цинка в некоторых марках; чувствителен к пайке и пористости, если железо и медь плохо сбалансированы | Крышки двигателя, масляные поддоны, корпуса электронного привода, корпуса базовой станции, кронштейны |
| Цинк | Замак 3, Замак 5, ЗА-8, ЗА-12 | Превосходные литейные качества, очень тонкие стенки, жесткие допуски и хорошая литая поверхность; длительный срок службы благодаря низкой температуре плавления | Тяжелее алюминия и магния; быстрее теряет прочность при повышенных температурах эксплуатации | Мелкие прецизионные корпуса, мебельная фурнитура, метизы, декоративные компоненты |
| Магний | АЗ91Д, АМ60, АМ50 | Самый легкий вариант конструкции; хорошее демпфирование и обрабатываемость; полезно, когда вес является решающим фактором | Требует тщательной защиты расплава; контроль коррозии обычно зависит от системы покрытия | Переносные устройства, легкие конструктивные детали, компоненты двухколесных транспортных средств. |
| на основе меди | Марки латуни и бронзы | Высокая электро- и теплопроводность; сильная износостойкость | Более высокий диапазон плавления сокращает срок службы матрицы; обычно не подходит для машин с горячей камерой | Соединители, корпуса клапанов, детали насоса и рабочего колеса |
| Олово и свинец | Специальные легкоплавкие марки | Очень низкая температура плавления, легкое заполнение, отличная стабильность размеров. | Низкая прочность; свинцовосодержащие сорта сталкиваются с материальными ограничениями на многих рынках | Специализированные малонагруженные и прецизионные компоненты |
Таблица является отправной точкой, а не спецификацией. Две детали с почти одинаковой геометрией могут оказаться изготовленными из разных сплавов просто потому, что одна должна пройти испытание в солевом тумане, а другая — выдержать операцию механической обработки с жесткими требованиями к плоскостности.
Алюминиевые сплавы: рабочая лошадка семейства
Алюминий доминирует в литье под высоким давлением по веским причинам: он легкий, хорошо проводит тепло, требует широкого спектра обработок поверхности, а поставки сырья являются зрелыми и предсказуемыми. Однако внутри семьи различия имеют большее значение, чем ожидает большинство людей.
A380, ADC12 и сплавы общего назначения.
A380 и его близкий родственник ADC12 являются выбором по умолчанию для большого количества деталей конструкций и корпусов. Они сочетают в себе хорошую плавность хода, приличную прочность и разумную стоимость, а также предсказуемость обработки. Когда клиент отправляет нам крышку двигателя, масляный поддон, компонент трансмиссии или корпус системы управления, разговор часто начинается с A380 или ADC12.
A360, A383, A413 и B390: когда нужно что-то более конкретное
A360 обеспечивает заметно лучшую коррозионную стойкость, что делает его разумным кандидатом для деталей, подвергающихся воздействию влаги, дорожной соли или прибрежного воздуха, а также для компонентов, которые будут анодированы. A383 и аналогичные марки выбираются для изделий сложной геометрии, где устойчивость к горячему растрескиванию имеет большее значение, чем максимальная прочность. A413 с более высоким содержанием кремния хорошо заполняет очень тонкие срезы, но ухудшает некоторые механические характеристики. B390 — это износостойкий вариант, используемый там, где деталь должна противодействовать скользящему контакту, а не просто нести нагрузку.
Сплавы на основе цинка, магния и меди
Цинковые сплавы
Цинк является наиболее литым из распространенных семейств. Его низкая температура плавления благоприятна для инструментов, что приводит к увеличению срока службы штампа, а также воспроизведению мелких деталей и тонких стенок с отлитой поверхностью, которая часто не требует дальнейшей подготовки. Компромиссами являются вес и характеристики при повышенных температурах: цинковые детали тяжелее, чем алюминиевые аналоги, и могут потерять прочность при длительном нагреве, поэтому они подходят для небольших прецизионных корпусов, фитингов и оборудования, а не для крупных структурных компонентов.
Магниевые сплавы
AZ91D и серия AM выбираются, когда вес является доминирующим требованием. Плотность магния составляет примерно две трети плотности алюминия, он быстро обрабатывается и хорошо гасит вибрацию. Кроме того, в литейном производстве к нему предъявляются более высокие требования, поскольку расплав нуждается в защите от окисления, а большинство деталей из магния имеют покрытие, обеспечивающее долговременную коррозионную стойкость.
Медь, олово и свинцовые сплавы
Сплавы на основе меди, такие как латунь и бронза, выбираются из-за проводимости и износостойкости, поэтому они используются в разъемах и компонентах насосов, хотя более высокий диапазон плавления сокращает срок службы матрицы. Сплавы олова и свинца занимают меньшую нишу, где низкая температура плавления и стабильность размеров перевешивают прочность.
Как выбрать правильный сплав для литья под давлением
Когда приходит рисунок, мы работаем в довольно последовательной последовательности. Это не формула, но она основывает решение на части, а не на привычке.
- Начните с функции, а не с металла. Нагрузка, рабочая температура, требования к уплотнению, требования к проводимости и целевой вес — все это имеет первостепенное значение.
- Сопоставьте толщину и геометрию стенок с текучестью. Очень тонкие стенки и длинные пути потока подталкивают вас к использованию алюминия или цинка с более высоким содержанием кремния.
- Проверьте среду обслуживания. Солевой туман, влажность и химическое воздействие указывают на A360 или защитное покрытие.
- Подумайте о финишном маршруте заранее. Анодирование предпочитает низкое содержание меди и железа, тогда как покрытие цинком гораздо проще.
- Подтвердите обрабатываемость и вторичные операции. Нарезание резьбы, расточка и уплотнительные поверхности зависят от твердости и пористости сплава.
- Сравнивайте общую стоимость, а не цену сплава. Уровень брака, время цикла, срок службы штампа и выход чистовой обработки обычно влияют на цифры больше, чем сам металл.
- Подтвердите с помощью пробной версии. Короткая эксплуатация реального инструмента — единственный надежный способ убедиться в том, что сплав и процесс согласуются друг с другом.
Где выбор сплава проявляется в реальных деталях
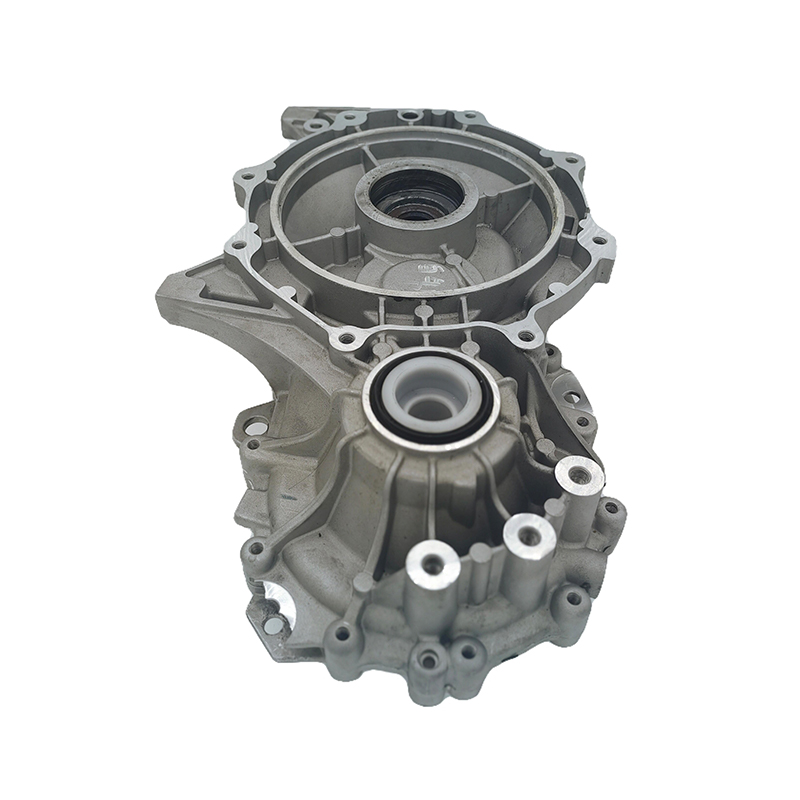
Корпуса электроприводов являются хорошей иллюстрацией. Им нужны тонкие, сложные стенки, хорошая точность размеров седел подшипников и каналов охлаждения, а также достаточная теплопроводность для управления теплом. Эта комбинация обычно приводит к получению хорошо контролируемого сорта алюминия, за которым следует прецизионная механическая обработка для соблюдения допусков, требуемых сборкой.
 Литье алюминия под давлением для систем электропривода Литье алюминия под высоким давлением для компонентов электропривода NEV с точностью размеров и теплопроводностью для корпусов, требующих тонких стенок и функций охлаждения. Посмотреть продукт →
Корпуса двигателей следуют той же логике, но с большим упором на концентричность и качество поверхности после механической обработки. Здесь сплав должен аккуратно отливаться вокруг охлаждающих ребер и монтажных выступов, а затем выдерживаться на станках с ЧПУ, которые удаляют изрядное количество материала, не вызывая деформации.
 Алюминиевый корпус двигателя, литье под давлением и обработка на станке с ЧПУ Отливки корпусов двигателей для промышленных, автомобильных и бытовых двигателей, подходящие для последующей обработки, где важны концентричность и качество поверхности. Посмотреть продукт →
В обоих случаях решение о сплаве и решение об инструменте принимаются вместе. Изменение сорта после вырезания формы обходится дорого, поэтому стоит потратить дополнительную неделю в самом начале, чтобы подготовить материал правильно.
Инструментальная обработка, механическая обработка и чистовая обработка: решения, соответствующие сплаву
Каждое семейство сплавов предъявляет к пресс-форме разные требования. Низкая температура плавления цинка обеспечивает очень длительный срок службы инструмента и получение мелких деталей. Алюминий нагревается сильнее и более склонен к пайке, поэтому выбор стали для штампов, схема охлаждения и обработка поверхности — все это становится частью выбора материала. Наш изготовление штампов и пресс-форм поэтому работа начинается со сплава и геометрии детали, а не со стандартной компоновки блоков.
Вторичные операции имеют не меньшее значение. Деталь, которая будет анодирована, требует другого химического состава расплава, чем та, которая будет просто покрыта порошком, а пористость, расположенная чуть ниже обработанной поверхности, может превратить хорошую отливку в бракованный компонент. Исследования материалов продолжают двигаться в этом направлении, и если вы хотите понять, в каком направлении движутся марки алюминия, наши заметки по новые достижения в области материалов из алюминиевых сплавов полезно прочитать.
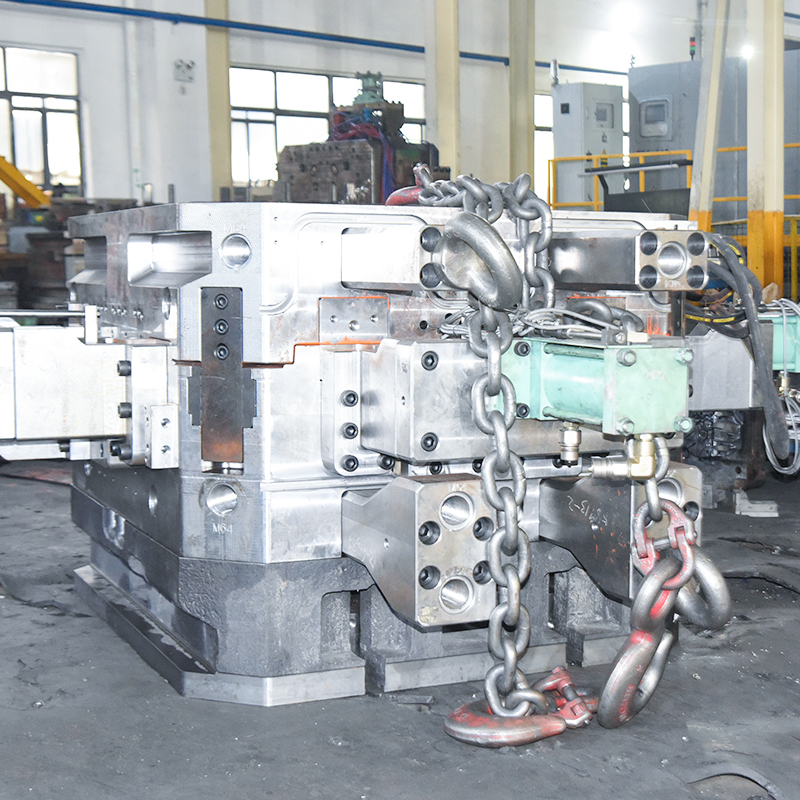 Проектирование и производство пресс-форм для литья под давлением алюминия Высокоточное проектирование и изготовление пресс-форм для литья под давлением с использованием стали H13 или DIEVAR и процессов с ЧПУ для создания сложных и долговечных производственных инструментов. Посмотреть продукт →
На практике это означает, что один поставщик, который разбирается как в сплаве, так и в инструменте, дает вам более короткий путь от чертежа до стабильного производства детали с меньшим количеством промежуточных сюрпризов.
Часто задаваемые вопросы
Является ли литой алюминий таким же прочным, как обработанная стальная деталь?
Не в абсолютном выражении, и обычно этого не предполагается. Литой алюминий предлагает лучшее соотношение прочности и веса, гораздо более низкие затраты на обработку при больших объемах и возможность формировать сложную геометрию за один раз. Для многих корпусов и кронштейнов эта комбинация превосходит более тяжелую стальную альтернативу.
Может ли один сплав покрывать несколько разных деталей?
Часто да, и в этом есть реальные преимущества: общий химический состав расплава, меньшее количество замен материалов и более простой контроль качества. Но если одна деталь подвергается воздействию солевого тумана, а другая должна выдержать сильный износ, приведение их в один и тот же класс обычно обходится дороже, чем экономия.
Нужна ли термическая обработка сплавам для литья под давлением?
Большинство отливок под высоким давлением используются в литом состоянии, поскольку вовлеченный в деталь газ делает высокотемпературную термообработку рискованной. Когда необходимы лучшие механические свойства, обычным путем является тщательно контролируемая низкотемпературная обработка в сочетании с корректировкой процесса, а не полная обработка раствором.
Выбор сплава вознаграждает терпение. Это одно из немногих решений в проекте литья под давлением, замену которого на ранней стадии стоит недорого, а на поздних — дорого, и правильный ответ почти всегда исходит из самого применения: что должна делать деталь, где она должна находиться и как она будет закончена. Если вы взвешиваете две марки новой детали, принесите нам чертеж и условия работы. Обычно этого достаточно, чтобы указать вам разумную отправную точку и честно сказать, где находятся компромиссы.

 Корпус 1, здание 1, №226, дорога Тяньтайшань, улица Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
 +86-15967858563

