 English
 Español
 Deutsch
 русский
Каждое литье алюминия под давлением начинается с чертежа, но качество готовой детали определяется гораздо раньше, при проектировании инструмента, который будет ее производить. Проектирование инструмента для литья под давлением — это работа, которая находится между печатью детали и готовой к производству пресс-формой: выбор линии разъема, расположение направляющих и литников, балансировка охлаждения, принятие решения о том, где инструмент должен скользить, подниматься или выбрасываться, а также подтверждение того, что вся сборка подходит для машины, на которой она будет работать.
Здесь также определяется стоимость. Инструмент, который обеспечивает чистое заполнение и равномерное охлаждение, работает быстро и производит мало брака. Инструмент, который сражается с металлом с первого выстрела, обычно продолжает сражаться всю свою жизнь. Ниже мы расскажем, как мы подходим к проектированию инструментов для литья под давлением в нашем собственном цехе форм, что мы проверяем перед резкой стали, а также детали, которые отличают долговечный инструмент от ненадежного.
Что на самом деле охватывает конструкция литого инструмента
Люди иногда представляют инструмент для литья под давлением как два стальных блока с вырезанной на них формой. На практике производственный инструмент — это система. Он должен доставлять расплавленный алюминий в полость с нужной скоростью и температурой, обеспечивать выход воздуха перед металлом, отводить тепло с контролируемой скоростью и выталкивать затвердевшую деталь без деформации. Каждое из этих заданий принадлежит отдельной части инструмента, и все они выполняются во время проектирования, а не во время пробных запусков.
Таким образом, хорошая конструкция инструмента для литья под давлением отвечает одновременно на четыре вопроса:
- Заполнится ли полость полностью до того, как металл замерзнет?
- Будет ли деталь охлаждаться достаточно равномерно, чтобы сохранить свою форму и размеры?
- Можно ли извлечь, обрезать и обработать отливку без дополнительных манипуляций?
- Выдержит ли инструмент то количество снимков, которое действительно необходимо программе?
Когда эти четыре ответа совпадают, остальная часть проекта обычно проходит гладко.
Решения, которые принимаются до того, как сталь будет разрезана
Большая часть ценности конструкции инструмента для литья под давлением создается на этапе проверки. Задолго до того, как моделировать вставки и матрицы, мы прорабатываем деталь вместе с инженерами заказчика.
Линия разъема и уклон
Линия разъема определяет, как деталь будет располагаться в инструменте, где появится заусенец и насколько простым или сложным станет инструмент. Он также фиксирует осадку, а осадка не подлежит обсуждению при литье под давлением. Поверхности, которые должны быть вытянуты чисто, нуждаются в достаточном сужении, и направление этого сужения должно соответствовать как косметическим, так и функциональным граням детали.
Толщина стенки, ребра и бобышки
Толстые секции остывают медленно и оттягивают металл от более тонких соседей, поэтому мы ищем тяжелые стенки, из которых можно вырезать сердцевину, ребра, которые могут заменить твердую массу, и выступы, которые можно поддерживать с помощью галтелей вместо острых углов. Небольшое изменение здесь часто устраняет большую проблему позже.
Подгонка машины и планирование выстрела
Мы также проверяем площадь проекции, усилие фиксации, вес дроби и высоту штампа на прессах, которые мы будем использовать. Дизайн, который идеален на бумаге, но не подходит к машине, — это не дизайн, это задержка.
Анатомия инструмента для литья под давлением
Это помогает рассматривать инструмент поэлементно. В таблице ниже представлен контрольный список, который мы используем при рассмотрении макета с заказчиком.
| Элемент инструмента | Что он делает | Вопрос по дизайну |
|---|---|---|
| Вставки для полостей и сердечников | Формируем геометрию детали | Можно ли обработать, отполировать и заменить форму? |
| Гильза для выстрела, бегунок и ворота | Занести металл в полость | Заполнится ли полость до того, как металл замерзнет? |
| Переливные колодцы и вентиляционные отверстия | Выпустить захваченный воздух и холодный металл. | Есть ли выход газа в каждой точке последней заправки? |
| Каналы охлаждения | Отвод тепла с контролируемой скоростью | Можно ли добраться до любого толстого участка? |
| Система выброса | Вытолкните деталь, не размечая и не сгибая ее. | Размещаются ли булавки на прочных, некосметических поверхностях? |
| Направляющие, подъемники и сердечники | Формирование поднутрений и боковых элементов | Будут ли они свободно двигаться после тысяч выстрелов? |
| Основание матрицы и направляющая система | Держите половинки выровненными и устойчивыми. | Достаточно ли жесткая конструкция для такого тоннажа? |
От печати деталей к проверенному инструменту: наш рабочий процесс проектирования
Повторяемая последовательность делает проекты инструментов предсказуемыми. Наш выглядит так:
- Просмотрите печать детали, сплав и ожидаемый годовой объем.
- Согласуйте линию разъема, уклон и любые изменения геометрии, необходимые для отливки.
- Разложите полость, желоб, ворота, переливы и вентиляцию.
- Спроектируйте тепловую схему и проверьте ее с помощью моделирования заполнения и затвердевания.
- Завершите проектирование 3D-инструмента, включая направляющие, выталкиватель и основание матрицы.
- Изготовьте, соберите и проведите первое испытание, а затем измерьте образцы.
- Отрегулируйте, повторно опробуйте и задокументируйте инструмент перед передачей в производство.
На втором и третьем шагах экономится большая часть денег. Ворота, которые немного малы, позже легко открыть; разделительной линии в неположенном месте нет.
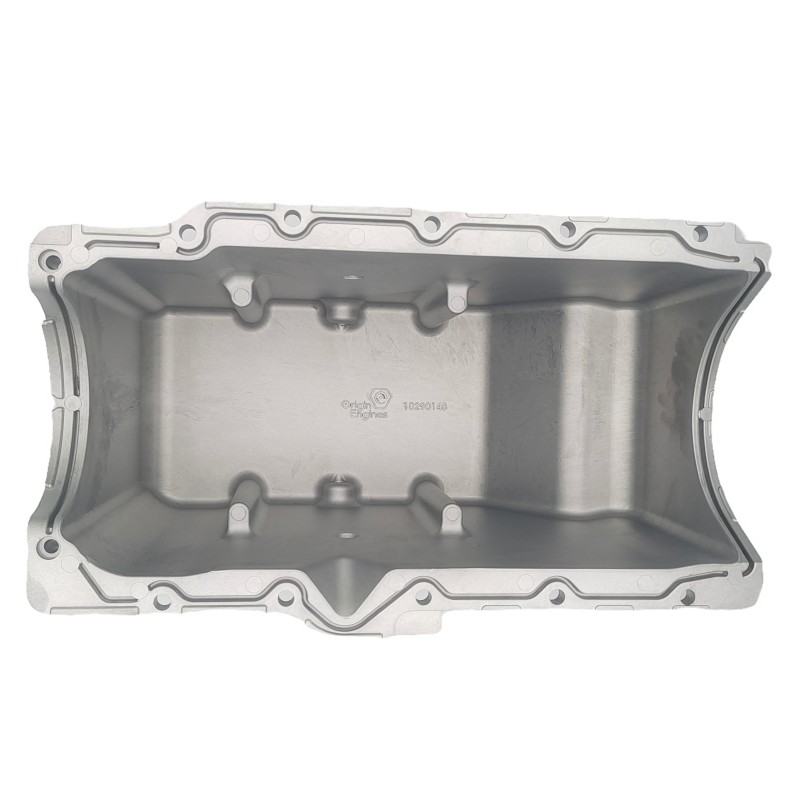
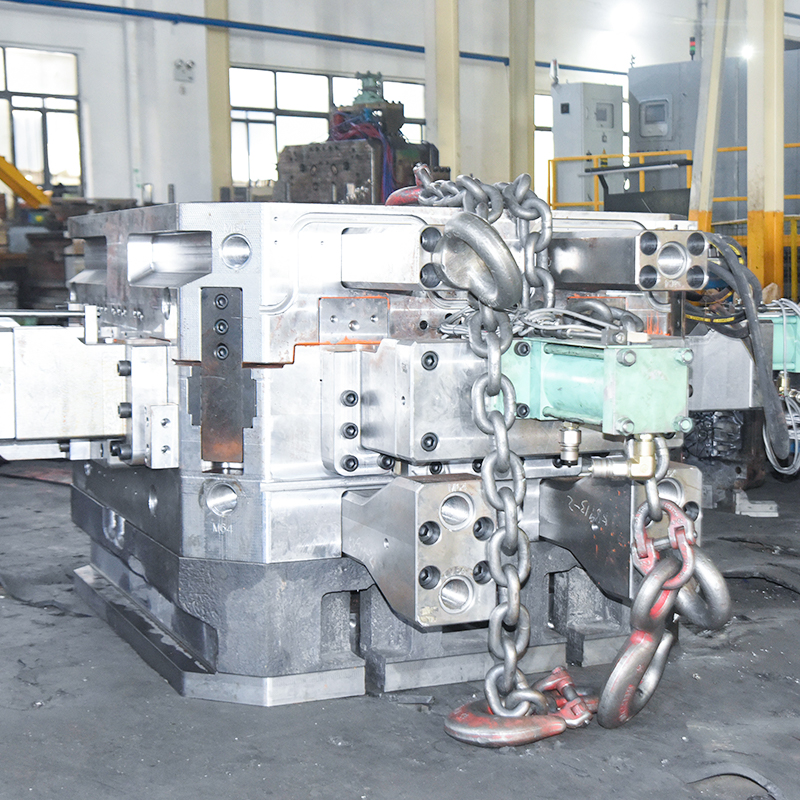 Производство пресс-форм для литья под высоким давлением из алюминиевого сплава Для проектов, в которых решения по воротам и линиям разъема влияют на стоимость, эта услуга по изготовлению пресс-форм поддерживает сложные конструкции для литья под давлением с обработкой на станке с ЧПУ и прецизионными допусками. Посмотреть продукт →
Охлаждение и тепловой баланс: где выигрывается время цикла
Время цикла в основном является термическим вопросом. Если одна область инструмента остается горячей, а остальная часть остывает, деталь будет выброшена слишком рано в одном месте и слишком поздно в другом, что проявляется в короблении, пористости или дефектах поверхности.
Мы проектируем охлаждение вокруг детали, а не вокруг основания матрицы: каналы рядом с тяжелыми секциями, перегородки или барботеры с глубокой геометрией, а также отдельные контуры, где ползуну или стержню требуется другая температура. В корпусах с жесткими допусками, таких как корпус радара или базовой станции, тепловая схема также определяет, останутся ли уплотнительные поверхности плоскими после механической обработки.
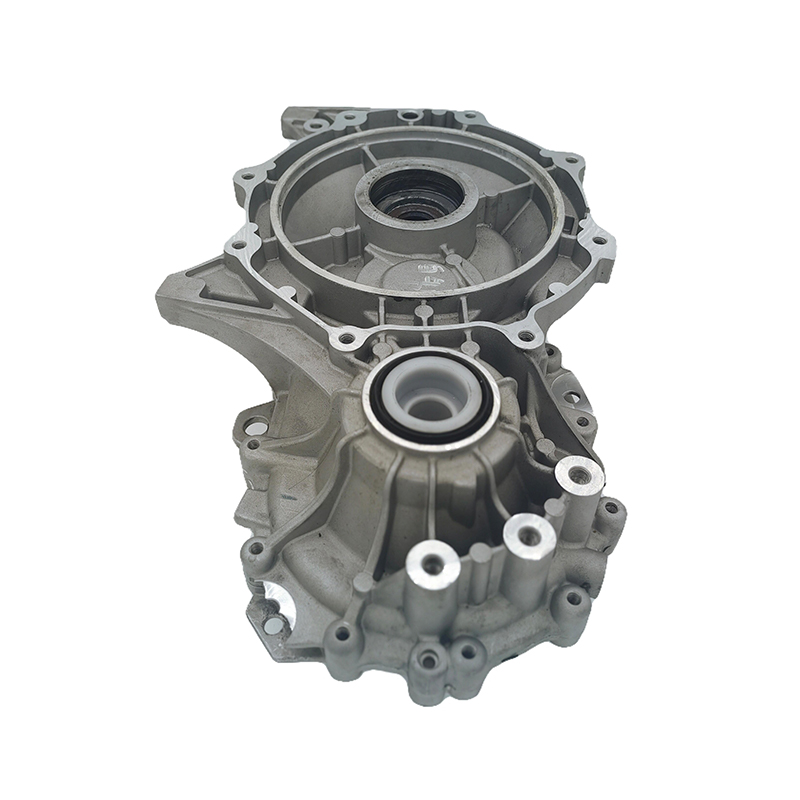
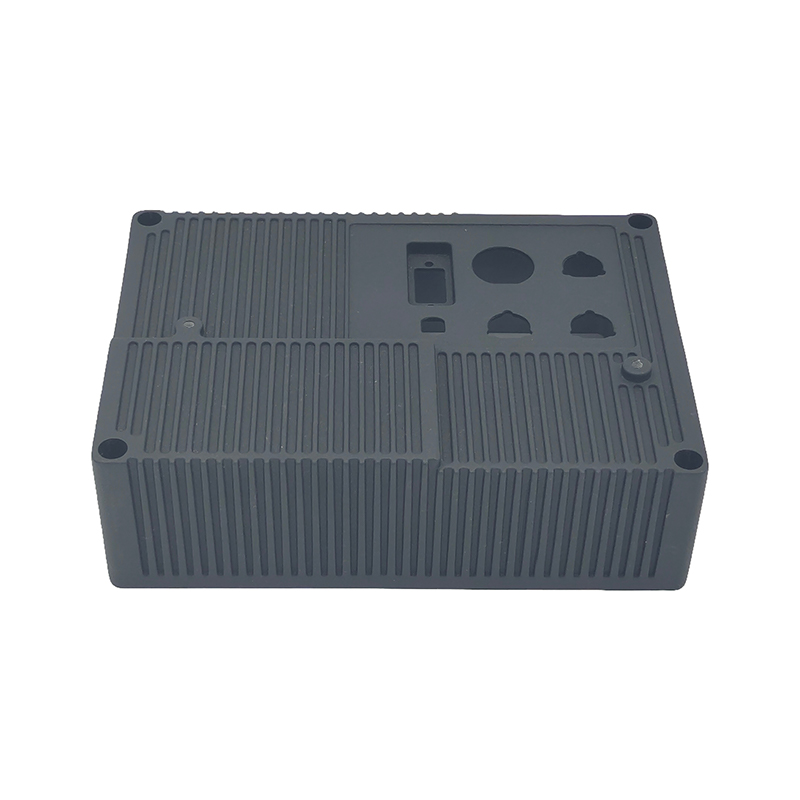 OEM/ODM алюминиевый корпус радара, литье под давлением Эти алюминиевые отливки под высоким давлением обеспечивают корпусам радиолокационного оборудования структурную защиту, рассеивание тепла, электромагнитное экранирование, а также возможность индивидуального проектирования пресс-форм и обработки поверхности. Посмотреть продукт →
Инструментальная сталь, износ и обслуживание
Выбор материала следует за работой. Вставки для полости и сердечника обычно вырезаются из стали, подвергнутой горячей обработке, закалены и отпущены для достижения баланса прочности и термостойкости, поскольку инструмент для литья под давлением подвергается термическому циклированию, а не постоянной нагрузке. В ползунах, сердечниках и вставках затвора могут использоваться разные сплавы, а участки, склонные к пайке, иногда выигрывают от обработки поверхности.
Дизайнер также должен думать о том дне, когда инструмент выйдет из печати. Вставки должны быть съемными, водопроводные линии должны быть доступными, а изнашиваемые детали должны быть заменены без повторной обработки основания матрицы. Планирование запасных полостей, вставок ворот и выталкивающих штифтов на этапе проектирования превращает двухнедельный простой в дневную работу. То же дальновидное мышление применимо и в дальнейшем, где варианты постобработки удаление заусенцев, механическая обработка и чистовая обработка поверхности выполняются проще, если инструмент уже поддерживает их.
Ошибки проектирования, которые проявляются на производстве
Некоторые проблемы настолько распространены, что мы ищем их намеренно:
- Толщина стенки предполагается одинаковой, а не проверяется по секциям.
- Ворота размещены для удобства, а не для узора заливки.
- Вентиляционных отверстий слишком мало, они слишком малы или заблокированы расположением эжектора.
- Линии охлаждения, пропускающие самые толстые участки детали.
- Выталкивающие штифты приземляются на косметические или уплотнительные поверхности.
- Слайды, которые работают в САПР, но не оставляют места для изнашиваемых пластин или смазки.
Ничто из этого не является экзотикой. Их просто упускают из виду, когда инструмент разрабатывается в спешке.
Как конструкция инструмента меняется в зависимости от области применения
Один и тот же метод позволяет получить совершенно разные инструменты в зависимости от того, где заканчивается отливка. Деталь автомобиля можно оценить по прочности и внутренней прочности, а корпус освещения – по рассеиванию тепла и внешнему виду. Корпуса электропривода и управления часто сочетают в себе тонкие стенки с механически обработанными уплотнительными поверхностями, что сдвигает тепловую конструкцию и план выброса в противоположные стороны.
Вот почему мы ведем разговор о дизайне, привязанный к приложению, а не к общему шаблону.
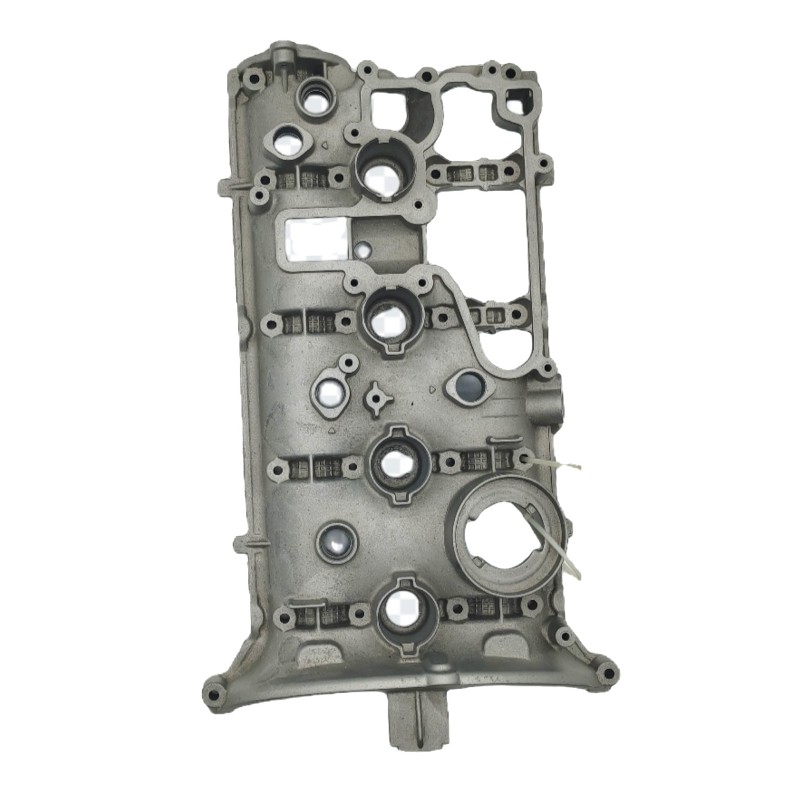
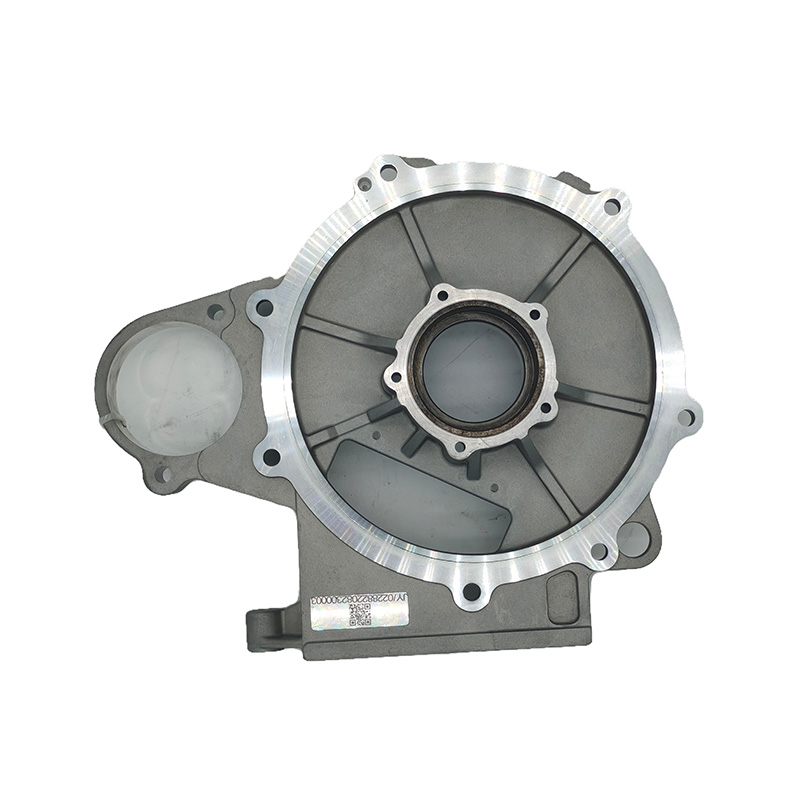 Система электропривода NEV, литье под давлением из алюминиевого сплава Для двигателей и модулей управления новых энергетических транспортных средств эти легкие отлитые под давлением алюминиевые детали обеспечивают структурную прочность, теплопроводность, коррозионную стойкость и прецизионное литье под высоким давлением. Посмотреть продукт →
Почему собственное производство инструментов меняет разговор
Когда люди, создающие инструмент, также его вырезают, пробуют и запускают, циклы обратной связи становятся короткими. Изменение, предложенное при моделировании, можно протестировать в том же здании, а инженеры, спроектировавшие контур охлаждения, стоят у пресса, когда выходят первые образцы.
Наш изготовление пресс-форм Команда работает вместе с отделами литья и ЧПУ, поэтому проектное решение никогда не принимается в отрыве от станка, на котором он будет работать, или последующей обработки.
Вопросы, которые мы слышим о конструкции инструментов для литья под давлением
Сколько времени занимает проектирование инструмента?
Для типичной алюминиевой детали это вопрос недель, а не месяцев, хотя этап проверки зависит от того, насколько быстро согласовываются чертеж и прогноз объема. Спешка на этом этапе почти всегда требует больше времени позже.
Может ли один инструмент быть предназначен для более чем одной детали?
Иногда. Семейные инструменты и сменные пластины имеют смысл, когда детали имеют общий сплав, размерный ряд и модель спроса. Они имеют меньше смысла, когда изменение одной части может нарушить тепловой баланс других.
Какая информация вам нужна для начала?
3D-модель детали или четкий 2D-чертеж, сплав, ожидаемый годовой объем, этапы последующей обработки и любые требования к качеству, такие как герметичность или размерные допуски.
Разработка инструмента для литья под давлением — не самая заметная часть проекта литья, но именно она решает, как будет выглядеть остальная часть проекта. Оформите заполнение, охлаждение и выброс прямо на бумаге, и производство станет вопросом дисциплины, а не пожаротушения. Если вы находитесь на ранней стадии разработки детали и хотели бы получить второе мнение о концепции инструмента, мы всегда рады посмотреть чертеж и обсудить его.

 Корпус 1, здание 1, №226, дорога Тяньтайшань, улица Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
 +86-15967858563

