 English
 Español
 Deutsch
 русский
Проведите кончиком пальца по бракованной алюминиевой отливке, и иногда вы почувствуете тонкий шов: линию, которая выглядит как царапина, но ведет себя как трещина. В цехе литья под высоким давлением этот шов обычно закрывается в холодном состоянии. Он образуется там, где два потока жидкого металла встречаются внутри полости, и к моменту соприкосновения их фронтов один или оба достаточно остыли, что поверхности больше не свариваются. Что остается, так это видимая линия, слабая плоскость прямо под обшивкой и деталь, которая может пройти быструю визуальную проверку, но позже не выдержать испытание на герметичность или усталостную нагрузку.
Обнадеживает то, что холодные остановки редко бывают случайными. Они имеют тенденцию появляться в одном и том же месте на одной и той же детали, кадр за кадром, и повторяющийся дефект обычно имеет повторяющуюся причину. Ниже показано, как мы определяем холодное закрытие в цехе, как отличить его от дефектов, которые выглядят похоже, и как схема заполнения, тепловой баланс матрицы и конструкция формы определяют, действительно ли металл плавится.
Во-первых, подтвердите, что это действительно «холодное закрытие»
Прежде чем прикасаться к параметрам машины, убедитесь, что линия перед вами полностью закрыта, а не что-то еще. Эти четыре дефекта постоянно путают, и каждый из них ведет к разным корректирующим путям. Проверка проникающей способности, разрезание линии или разрушение детали по шву обычно решают вопрос за несколько минут.
| Дефект | Как это выглядит | Где обычно появляется | Что это вам говорит |
|---|---|---|---|
| Холодное закрытие | Округлый или неровный шов на стыке двух фронтов потока, иногда темный или слегка ступенчатый. | Там, где сходятся фронты потоков, вдали от затвора, за выступом или в зоне последней заливки. | Металлические фасады потеряли тепло перед слиянием |
| Метка потока | Мелкая рябь или полоса, гладкая на ощупь, без ступеньки и шва. | Возле ворот или вдоль поверхности быстрой заливки | Проблема внешнего вида поверхности, а не структурный шов |
| неправильное выполнение | Отсутствует металл: короткое ребро, незаполненный угол, закругленный неполный край. | Тонкие участки и самый конец заливки | Заполнение прекратилось до того, как полость была завершена. |
| Трещина | Острая линия с яркими краями, раскрывающаяся под нагрузкой | Углы, области выталкивающих штифтов, резкие переходы толщины | Механическое или термическое напряжение, а не проблема сварки |
Одна дополнительная проверка стоит потраченного времени. Если деталь должна герметизировать или нести нагрузку, прорежьте линию, а не доверяйте поверхности. Холодный затвор, достигающий поверхности, почти всегда уходит на некоторую глубину в стену, а след течения затухает в пределах нескольких десятых миллиметра.
Почему металлические фронты не плавятся
Температура заливки не является температурой штампа
Повышение температуры металла — первый инстинктивный и часто неправильный первый шаг. Фронт может стать холодным по причинам, не имеющим ничего общего с печью: локальное охлаждение поверхности матрицы, длинный тонкий путь потока, медленный участок профиля выстрела или форма распыления, которая переохлаждает одну область полости. Измерьте температуру поверхности штампа в нескольких точках реальной детали, а не полагайтесь на одно среднее значение, полученное со стола.
Схема заполнения определяет, где встречаются фронты.
Встреча двух фронтов сама по себе не является дефектом; они встречаются при каждом выстреле и обычно незаметно сливаются. Они терпят неудачу, когда прибывают со слишком малым количеством тепла и слишком малой кинетической энергии, чтобы объединиться. Положение ворот, размер направляющих и количество ворот определяют как место встречи фронтов, так и то, насколько теплыми они остаются в данный момент. Переливы, вентиляционные отверстия и вакуум относятся к одной и той же системе, поскольку они направляют последний и самый холодный металл в контролируемое место, а не позволяют ему закрыть шов на уплотняемой поверхности.
Пусть расположение дефекта сузит поиск
Положение линии многое скажет вам, прежде чем вы измените одну настройку.
- Далеко от ворот: фронт зашел слишком далеко и прибыл слишком холодно. Проверьте длину потока, толщину стенок и середину профиля выстрела.
- Непосредственно за отверстием, выступом или вставкой: металл должен был расколоться и снова соединиться, поэтому обеим ветвям нужно достаточно тепла и скорости, чтобы срастись на дальней стороне.
- В тонком сечении или при резком изменении толщины: тепло быстро покидает металл. Локальное охлаждение матрицы и синхронизация выстрела — это первые вопросы, которые следует рассмотреть.
- Рядом с переливом, вентиляционным отверстием или предполагаемой зоной последней заливки: система наполнения может отправлять самый холодный металл не в то место, или объем перелива может быть слишком мал, чтобы принять его до того, как он замерзнет.
Практическая процедура устранения неполадок
- Подтвердите тип дефекта с помощью капиллярной проверки или разреза линии.
- Запишите, где именно он находится на детали, и отметьте его на рисунке или фотографии.
- Проверьте температуру металла и температуру поверхности матрицы в этом месте, а не в печи или плите.
- Прежде чем настраивать профиль выстрела, проверьте ворота, направляющие, переливы, вентиляционные отверстия и вакуум.
- Изменяйте одну переменную за раз и документируйте настройку, которая ее зафиксировала, чтобы она выдержала следующее изменение формы.
- Повторно проверьте внутреннее качество, как только видимая линия исчезнет; чистая поверхность не является доказательством того, что шов зажил.
Проектирование риска холодного закрытия вне формы
Большинство холодных остановок дешевле предотвратить в форме, чем гнаться за машиной. Когда форма встроена наш собственный цех пресс-форм , литник, геометрия желоба, расположение перелива и схема охлаждения могут быть сопоставлены с ожидаемой схемой заполнения, пока проект все еще отображается на экране. Затем моделирование используется для проверки конкретной гипотезы о том, где встретятся фронты, а не для создания красочной анимации.
Обратный путь, из-за дефекта в существующей детали, часто заключается в увеличении перелива, добавлении местной линии охлаждения или небольшом открытии желоба. Такая корректировка пресс-формы, за которой следует новый пробный выстрел, является для нас рутинной работой в автомобильной, коммуникационной и промышленной сфере.
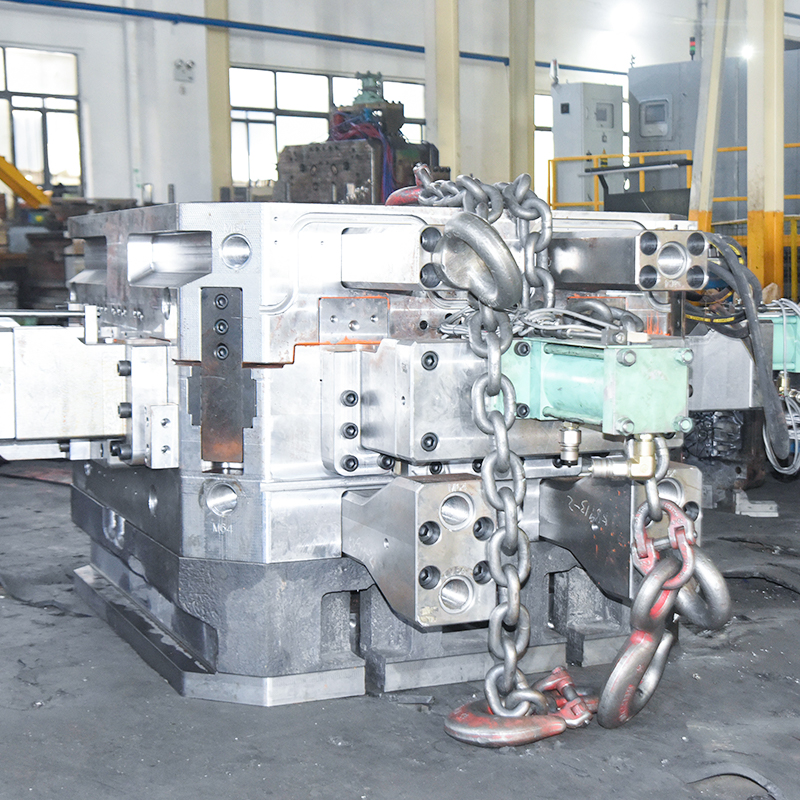 Производство пресс-форм для литья под высоким давлением из алюминиевого сплава Специальные формы для литья под давлением H13/DIEVAR для тонкостенных герметичных корпусов; Проектирование CAD/CAM, ЧПУ, электроэрозионная обработка и пробное производство поддерживают наполнение и стабильность. Посмотреть продукт →
Тонкие стенки и длинные пути потока: где скрываются холодные затворы
Некоторые геометрии просто менее терпимы к ошибкам. Корпуса радиоблоков, корпуса базовых станций и корпуса электронного управления обычно тонкостенные с длинными путями потока, и многие из них должны быть воздухонепроницаемыми. Металл должен оставаться достаточно жидким, чтобы заполнить ребра и углы, а последние фасады должны по-прежнему нести достаточно тепла, чтобы сцепляться с уплотняемой поверхностью. В этих местах холодное закрытие редко остается косметическим, поскольку оно становится утечкой, которая обнаруживается в испытательном резервуаре или в полевых условиях.
Для такого типа геометрии практическая последовательность действий состоит в том, чтобы спроектировать более короткую длину потока, большой объем перелива и тепловую схему, которая сохраняет дальний конец полости теплым. Это также помогает согласовать реалистичный стандарт поверхности во время котировки, чтобы безвредная метка потока не была отклонена как холодное закрытие еще до начала производства.
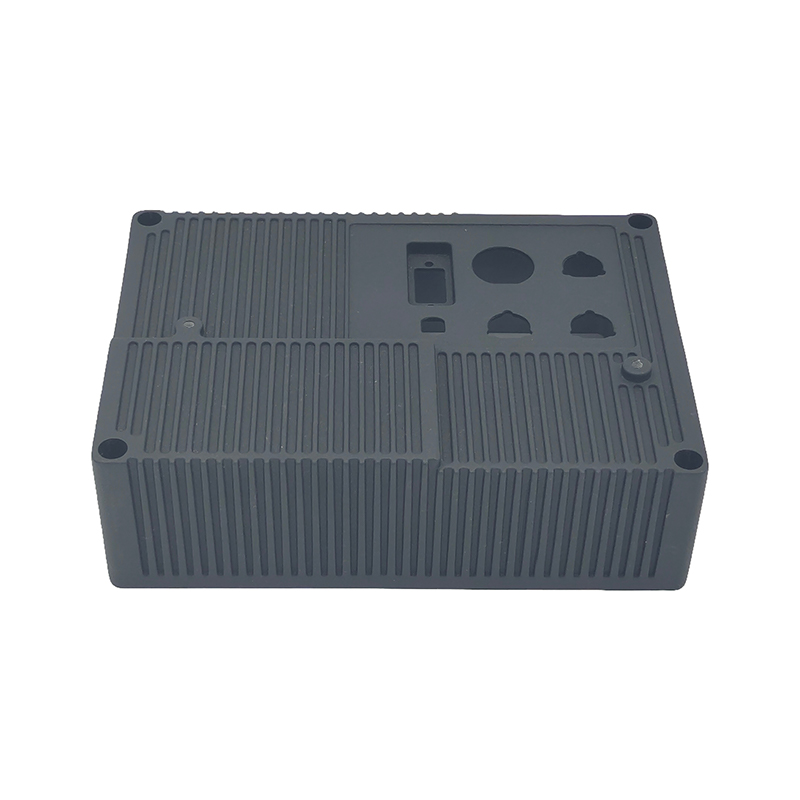 Литые корпуса радаров Поставщики Ningbo Jinyao Machinery Co., Ltd. является китайским поставщиком литья под давлением корпуса радара и литейным заводом по литью под давлением корпуса радара. И является ли предприятие, интегрирующее промышленность и... Посмотреть продукт →
Поддержание стабильности процесса в ежедневном производстве
Профилактика – это ежедневная рутина, а не единоразовое решение. Распылительные форсунки засоряются, узоры смещаются, количество полостей меняется во время смены, а температура штампа меняется с каждым перерывом или поломкой. Удержание процесса внутри одного и того же окна кадр за кадром — это то, что сохраняет фронты потока достаточно теплыми для того, чтобы они могли слиться.
Также полезно помнить, что холодное закрытие — это не только проблема на этапе кастинга. Обрезка, удаление заусенцев и прочее методы постобработки Именно здесь часто становится видимым шов, переживший этап литья, поэтому планы контроля должны соединять два этапа, а не рассматривать их как отдельные этапы.
Если вы решаете проблему холодного закрытия детали, которую уже производите, или собираетесь запустить в производство новый корпус и предпочитаете спроектировать риски с самого начала, наши инженеры будут рады вместе с вами просмотреть чертеж и образец заполнения. Вопрос, к которому мы постоянно возвращаемся, заключается не в том, как повысить температуру, а в том, почему металл не расплавился в этом месте. Ответьте на этот вопрос честно, и решение проблемы обычно становится очевидным.
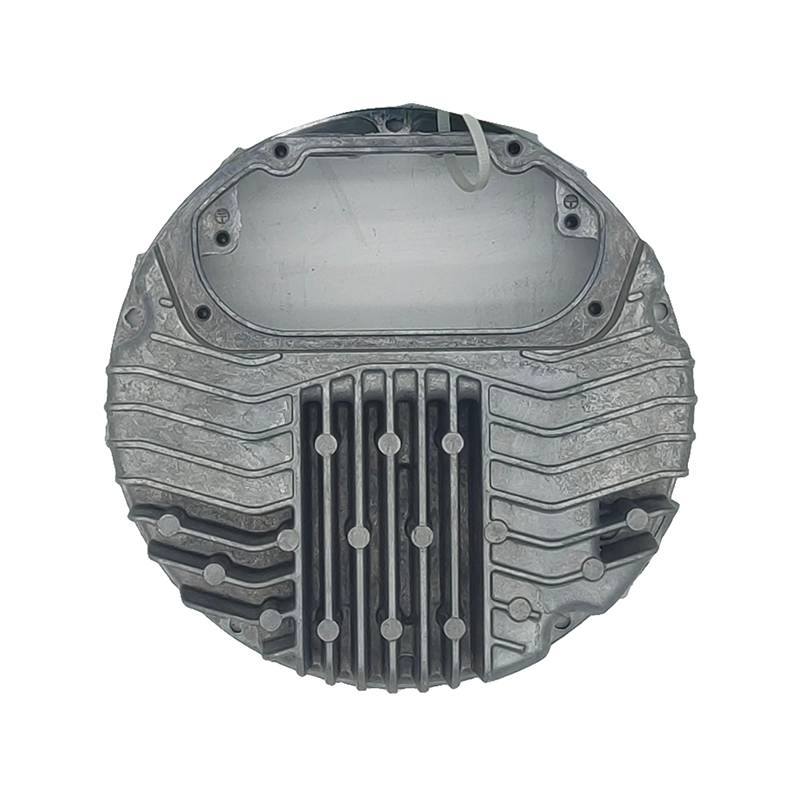 Электронная система управления электромобилем, литой алюминиевый корпус Алюминиевые детали ADC12, отлитые под давлением для электронных систем управления электромобилями, с вакуумным литьем, терморегулированием, интеграцией уплотнений и допусками ЧПУ для герметичных корпусов. Посмотреть продукт →

 Корпус 1, здание 1, №226, дорога Тяньтайшань, улица Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
 +86-15967858563

