 English
 Español
 Deutsch
 русский
Когда вы сравниваете расценки на нестандартные алюминиевые детали, основное внимание обычно уделяется цене за деталь и стоимости оснастки. Более глубокий вопрос заключается в том, сможет ли поставщик соблюдать ваши допуски, качество поверхности и требования к конструкции на протяжении всего производственного цикла.
Литье алюминия под давлением — наиболее экономичный процесс производства тысяч сложных и легких алюминиевых деталей с тонкими стенками, строгим контролем размеров и гладкой поверхностью. Цикл впрыскивает расплавленный металл в закаленную стальную матрицу под высоким давлением, затвердевает за секунды и повторяется с предсказуемой стабильностью. Первоначальные затраты на оснастку являются компромиссом, и это имеет смысл только тогда, когда объем производства достаточно велик, чтобы его амортизировать.
Как работает процесс литья алюминия под давлением
Цикл литья алюминия под давлением следует четко определенной последовательности, которая повторяется с минимальными изменениями при больших объемах производства.
- Подготовка штампа: две половинки штампа очищаются, смазываются и скрепляются вместе.
- Инъекция: расплавленный алюминий подается в полость матрицы под высоким давлением, обычно от 10 000 до 20 000 фунтов на квадратный дюйм (от 70 до 140 МПа).
- Удержание: Давление поддерживается, пока металл затвердевает и компенсирует усадку.
- Выброс: матрица открывается, и отливка выталкивается выталкивающими штифтами.
- Обрезка: обшивка и литниковый материал удаляются перед следующим циклом или перед вторичной обработкой.
Весь цикл обычно длится от 30 до 90 секунд, в зависимости от веса детали и толщины стенки. Расплавленный алюминий поступает в матрицу при температуре примерно от 660 до 700°C. Алюминий почти всегда отливается на машине с холодной камерой, потому что гильза и плунжер не погружены постоянно в горячий металл. Машины с горячей камерой работают быстрее, но их погруженная в воду гибкая шея может быть повреждена агрессивным расплавленным алюминием.
| Особенность | Горячая камера | Холодная камера |
|---|---|---|
| Совместимые металлы | Цинк, немного магния | Алюминий, медь, магний |
| Скорость цикла | Быстрее для мелких деталей | Медленнее, но подходит для деталей конструкции. |
| Умереть жизнь с алюминием | Не рекомендуется | Длинный и стабильный |
| Типичные применения | Мелкие прецизионные цинковые детали | Автомобильные, промышленные и потребительские алюминиевые компоненты |
Конструкция оснастки и пресс-формы определяют качество детали
Инструменты — это крупнейшая первоначальная инвестиция и самая важная переменная в процессе литья алюминия под давлением. Хорошо спроектированная матрица изготавливается из закаленной инструментальной стали, обычно жаропрочной стали H13, и содержит каналы водяного охлаждения, вставки, направляющие и выталкивающие механизмы. Геометрия инструмента напрямую влияет на толщину стенки, угол уклона, расположение линии разъема и положение литника.
Неравномерная толщина стенок, недостаточная тяга и неправильное расположение литников — это конструктивные дефекты, которые чаще всего вызывают усадочную пористость, холодные закрытия и выход деталей за пределы допусков. Расположение каналов охлаждения определяет время цикла и предотвращает деформацию, обеспечивая равномерный отвод тепла. Набор штампов, разработанный с учетом конкретной геометрии, может обеспечить более 100 000 выстрелов, прежде чем потребуется доработка.
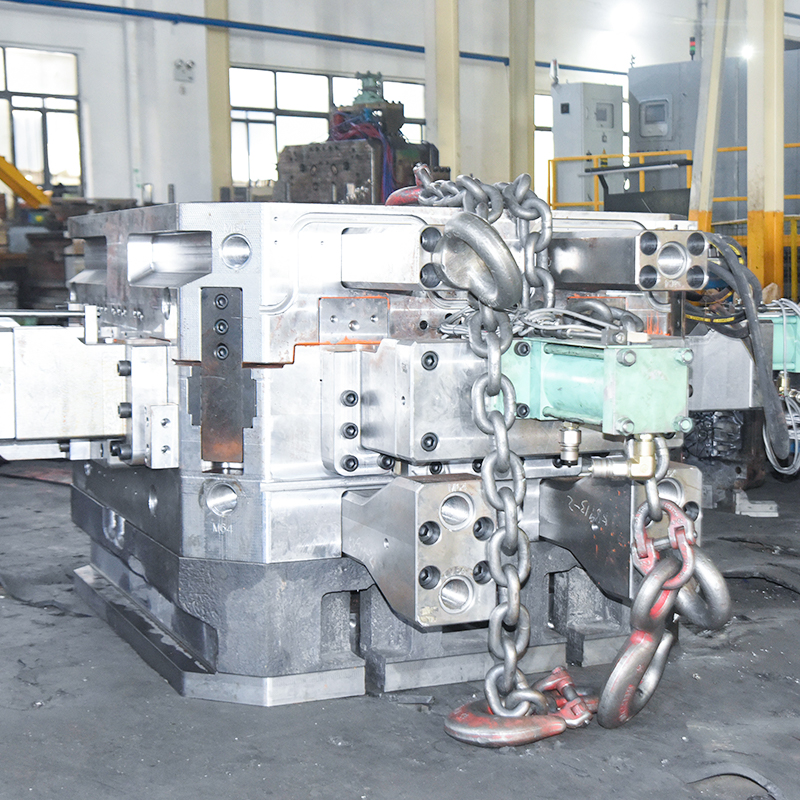 Изготовление пресс-форм для литья под высоким давлением алюминия для изготовления нестандартных деталей. Эта услуга по изготовлению пресс-форм поддерживает сложную геометрию и высокую точность деталей автомобилей, бытовой техники и строительной техники. Собственные инструменты позволяют ускорить итерацию и полностью контролировать корректировку процесса, сокращая время выполнения заказа и обеспечивая стабильное качество. Посмотреть продукт →
Когда поставщик изготавливает пресс-формы самостоятельно, он может быстрее выполнять итерации во время разработки. Это сокращает время выполнения заказа и дает команде по кастингу полный контроль над необходимостью корректировки процесса после первого испытания.
Проектирование и производство пресс-форм продвинулись вперед благодаря развитию производства на основе моделирования, что уменьшило необходимость в повторных физических испытаниях во время квалификации инструментов. Конструкция формы для литья под высоким давлением получил большую пользу от этой инженерной дисциплины. Стиль инструмента, марка стали штампа и геометрия литника также определяют, насколько быстро деталь достигает размерной стабильности.
Выбор правильного алюминиевого сплава
Спецификация сплава определяет герметичность, обрабатываемость, коррозионную стойкость и то, насколько хорошо деталь реагирует на обработку поверхности. Три наиболее распространенных алюминиевых сплава для литья под давлением — это А380, А383 и А360, каждый из которых имеет различную прочность и профиль отделки.
| Сплав | Типичные применения | Ключевые характеристики |
|---|---|---|
| A380 | Детали конструкции, корпуса, кронштейны | Наилучшая универсальная обрабатываемость и соотношение прочности к весу. |
| A383 | Сложные тонкостенные отливки | Улучшенная заполняемость и устойчивость к горячим трещинам. |
| A360 | Морская, химическая, высококоррозионная среда | Превосходная коррозионная стойкость и более высокое удлинение |
A380 является выбором по умолчанию для большинства конструкционных и универсальных компонентов, поскольку он обеспечивает баланс обрабатываемости, прочности на разрыв и литьевых качеств. A383 используется для деталей с мелкими деталями или тонкими секциями, которые в противном случае было бы трудно заполнить. A360 предпочтителен, когда деталь будет подвергаться воздействию агрессивной среды или требуется лучшая пластичность. Ранний выбор сплава предотвращает дорогостоящую регулировку инструмента в дальнейшем, поскольку сплав влияет на поведение потока, затвердевание и требуемые углы уклона.
Вариации процессов, которые решают конкретные проблемы качества
Стандартное литье под высоким давлением хорошо справляется с большинством алюминиевых компонентов, но некоторые конструкции требуют модифицированных подходов для достижения конкретных показателей качества.
Литье под высоким давлением под вакуумом
Перед инъекцией из полости матрицы создается вакуум для удаления захваченного воздуха. Результатом является меньшая пористость и лучшая герметичность, что имеет решающее значение для корпусов гидравлических систем и деталей, работающих с автомобильными жидкостями. Литье в вакууме увеличивает стоимость, поэтому его следует использовать для компонентов, требующих герметичности или структурной прочности под нагрузкой.
Литье под низким давлением
Давление газа выталкивает расплавленный алюминий вверх в матрицу. Заполнение происходит медленнее и более контролируемо, создавая более чистую микроструктуру для крупных компонентов конструкции, таких как колеса или тяжелые корпуса. Он также используется для деталей, где оксидные включения, захваченные при высокоскоростном заполнении, были бы недопустимы.
Полутвердое литье под давлением
В фильеру впрыскивается частично затвердевшая металлическая суспензия вместо полностью расплавленного металла. Этот метод обеспечивает меньшую пористость и более высокую стабильность размеров, что обычно требуется для корпусов автомобилей и электроники с высокими допусками. Это также полезный вариант, когда конструкция имеет большую разницу температур по всей детали и обычное заполнение под высоким давлением может создать внутренние пустоты.
Вторичные операции: от литья до готовой детали
Большинство отливок не готовы к отправке сразу после извлечения. Углы уклона, добавленные для извлечения из формы, оставляют лишний металл, а многие функциональные поверхности требуют более жестких допусков, чем естественным образом может выдержать матрица. Типичные вторичные операции включают фрезеровку и токарную обработку на станке с ЧПУ, сверление и нарезание резьбы, удаление заусенцев, обрезку и обработку поверхности, например анодирование или порошковое покрытие.
Обработка на станке с ЧПУ после литья может привести к тому, что критические области попадут в диапазон от ±0,01 до ±0,05 мм, что необходимо для седел подшипников, сопрягаемых поверхностей, резьбовых отверстий и поверхностей совмещения. Механическая обработка также устраняет изменения кожи, которые могут повлиять на контакт прокладки.
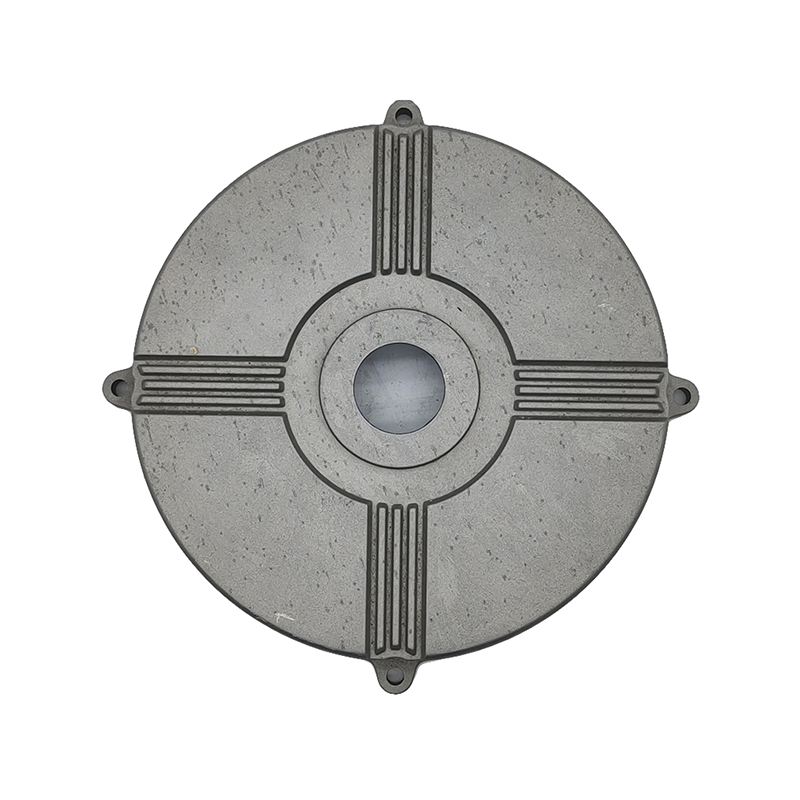 Прецизионный алюминиевый корпус двигателя, обработанный на станке с ЧПУ, литье под давлением После литья механическая обработка с ЧПУ обеспечивает жесткие допуски на критических участках посадочных мест подшипников и выравнивания ротора. Собственная обработка оптимизирует цепочку поставок и сокращает сроки выполнения заказов, а варианты сплавов, такие как A380 или A360, удовлетворяют различным требованиям к отделке и коррозии. Посмотреть продукт →
Поставщик, обладающий собственными станками с ЧПУ, может консолидировать цепочку поставок и сократить общее время выполнения заказа. Например, корпуса двигателей требуют прецизионной механической обработки после отливки для соблюдения допусков на посадку подшипников и соосность ротора. Варианты отделки поверхности различаются в зависимости от сплава; A380 хорошо анодируется, тогда как A360 чаще используется, когда повышенная коррозионная стойкость является основным требованием перед покраской или порошковым покрытием.
Где используется литье алюминия под давлением
Литье алюминия под давлением применяется во многих отраслях промышленности, поскольку в результате этого процесса производятся легкие, жесткие и теплопроводящие детали в больших масштабах.
Автомобильная промышленность и транспортные средства на новых источниках энергии
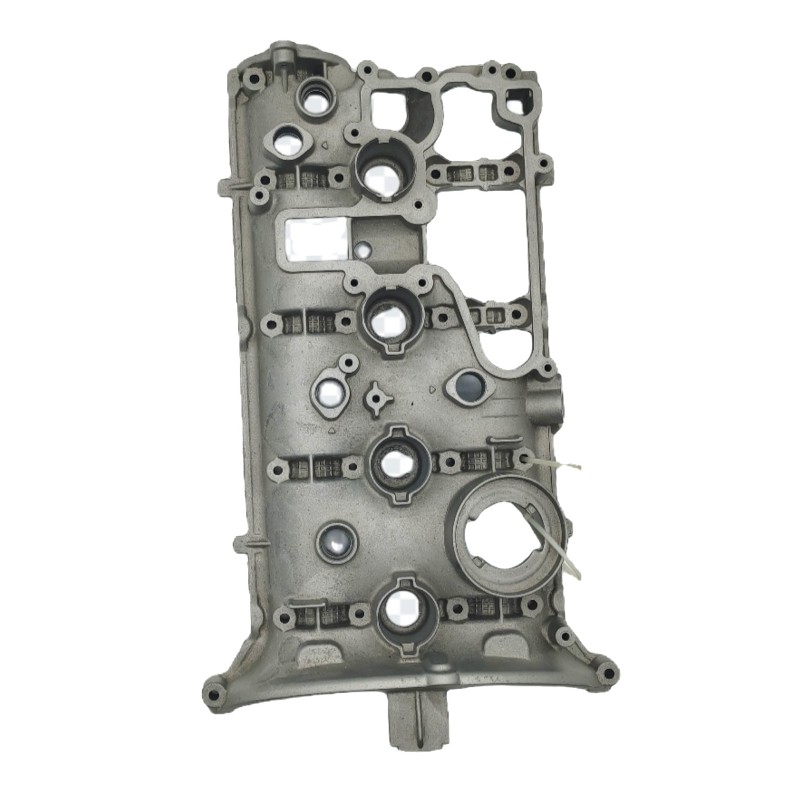
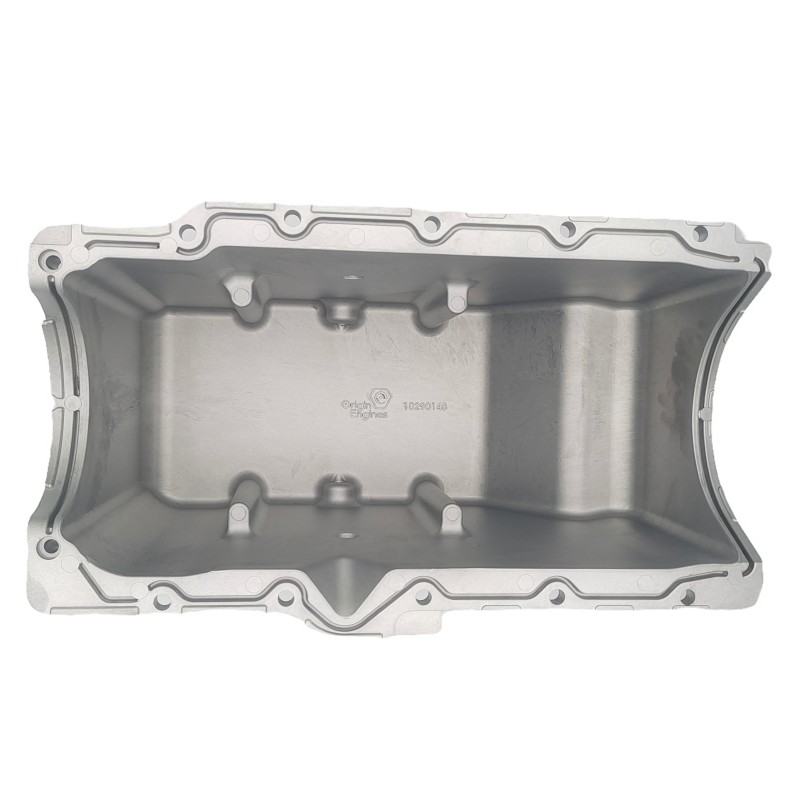
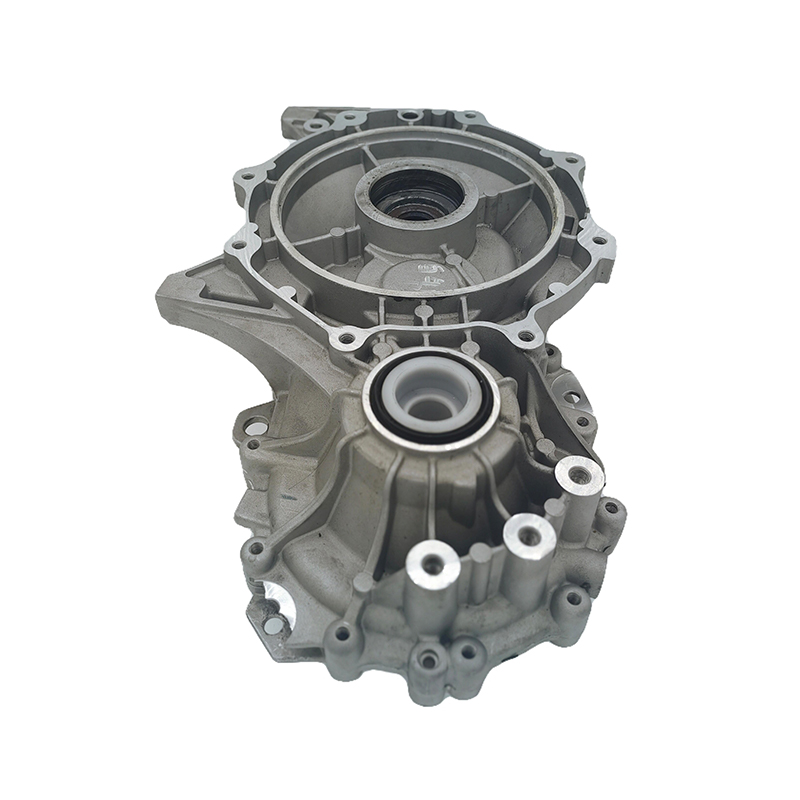
Как автомобили с двигателем внутреннего сгорания, так и электромобили зависят от литья алюминия под высоким давлением. Крышки двигателей, корпуса трансмиссии, масляные поддоны, корпуса электроприводов и компоненты электронного управления производятся в больших объемах с постоянным качеством. Стремление к облегчению транспортных средств сделало литье под давлением алюминия еще более важным для корпусов электродвигателей и интегрированных структурных компонентов.
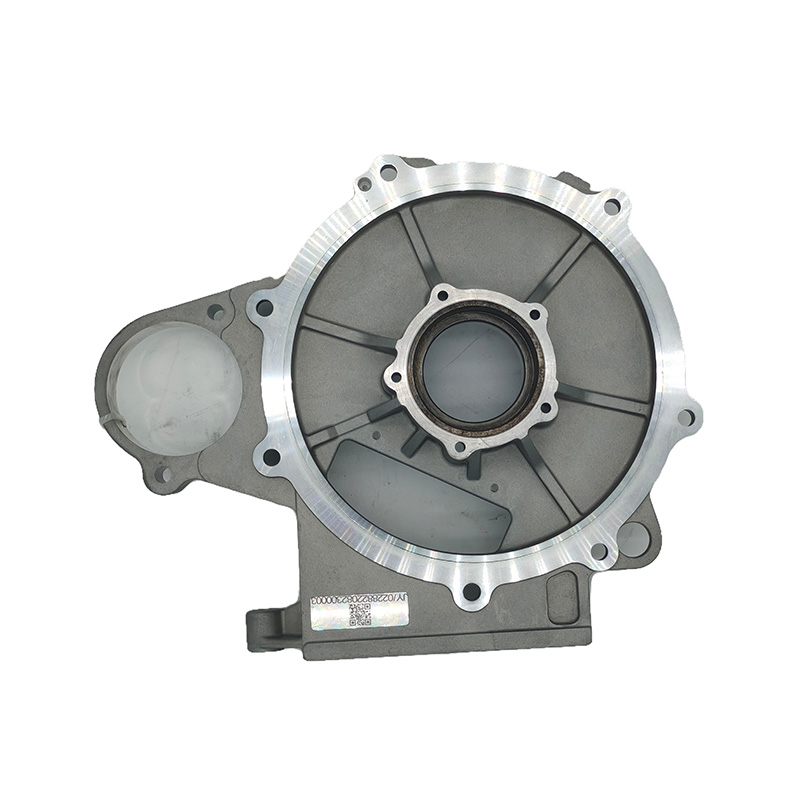 Литье под давлением системы электропривода из алюминиевого сплава для транспортных средств Эти отлитые под давлением детали представляют собой легкие, высокопрочные конструкции с отличным отводом тепла для электродвигателей и модулей управления. Они поддерживают эффективную трансмиссию и стабильную работу, что крайне важно для увеличения запаса хода и предотвращения перегрева. Посмотреть продукт →
Для системы электропривода отливка должна сочетать жесткость конструкции с отводом тепла от двигателя и силовой электроники. Это делает выбор сплава и решения по вторичной обработке напрямую связанными с термическими и механическими характеристиками.
Связь и промышленное оборудование
Корпуса базовых станций, корпуса радаров и компоненты передачи сигналов отливаются под давлением, когда им требуется структурная жесткость, герметизация окружающей среды и управление температурой вне помещения. Эти детали обычно требуют герметичных углов и монтажных выступов для электронной сборки, чего легче достичь с помощью литья под давлением, чем с помощью большинства других процессов.
Потребительские и промышленные товары
Детали электросамокатов, корпуса велосипедных усилителей, корпуса осветительных приборов, компоненты гриля и мебельные аксессуары изготавливаются методом литья под давлением алюминия. Этот процесс поддерживает установку бобышек, элементов радиатора и контурных форм, обработка которых из цельной заготовки была бы дорогостоящей. Например, в корпусах уличных фонарей используется отлитый под давлением алюминиевый радиатор и геометрия прокладки кабеля.
Что проверить перед выбором поставщика литья под давлением
Как только ваш короткий список будет готов, оценка должна выйти за рамки указанной цены. Более низкая цена за единицу не гарантирует успешную программу изготовления компонентов, особенно когда речь идет об оснастке и последующей обработке. Следующие факторы определяют, сможет ли поставщик последовательно выполнять ваши требования в течение срока действия контракта.
- Собственные возможности изготовления пресс-форм: разрабатывает ли поставщик и изготавливает литейные формы самостоятельно? Собственные инструменты сокращают время квалификации и позволяют напрямую контролировать параметры отливки, если первый образец не прошел проверку размеров.
- Контроль процесса: контролируются и документируются ли давление впрыска, температура сплава, скорость выстрела и время выдержки? Последовательный процесс — это то, что отличает надежного поставщика от того, который производит приемлемые детали только методом проб и ошибок.
- Обеспечение качества: предоставляются ли данные проверки размеров? Включены ли сертификаты на материалы от поставщика алюминиевых слитков? При работе в автомобилестроении узнайте о PPAP или эквивалентной квалификационной документации.
- Возможности постобработки: может ли поставщик обеспечить обработку на станке с ЧПУ, удаление заусенцев и чистовую обработку самостоятельно или через квалифицированного партнера? Объединение этих шагов помогает обеспечить прослеживаемость размеров.
- Опыт работы в отрасли: для автомобильных или коммуникационных компонентов запросите доказательства аналогичной работы, соответствующие записи о качестве и четкое понимание пределов пористости или герметичности, применимых к вашей детали.
Изготовленные по индивидуальному заказу алюминиевые компоненты для литья под давлением для автомобильной промышленности требуют поставщика, который может предложить двухпутевые решения как для ICE, так и для NEV . Общая стоимость жизненного цикла часто ниже, когда поставщик контролирует оснастку, литье и последующую обработку под одной крышей, поскольку это сокращает пути связи и снижает риск ошибок во время передачи инструмента.

 Корпус 1, здание 1, №226, дорога Тяньтайшань, улица Даци, район Бэйлунь, город Нинбо, провинция Чжэцзян, Китай
 +86-15967858563

